Окрашенная деталь может перестать липнуть и всё ещё быть не готовой к сборке, плотной упаковке или запуску оборудования. Эти операции нагружают покрытие по-разному: рука касается поверхности кратковременно, прокладка давит часами, а рабочая среда воздействует на всю систему. Поэтому вопрос «краска уже высохла?» лучше заменить конкретным: к какому следующему действию готово изделие и чем это подтверждено. Такой подход помогает избежать отпечатков, сколов и повреждения свежего покрытия перед самой отгрузкой.
Несколько состояний вместо одного слова «сухо»
В технической информации материала могут быть отдельно указаны поверхностное высыхание, готовность к обращению, перекрытию и эксплуатации. Значения относятся к определённым условиям и методам оценки. Они не являются взаимозаменяемыми обещаниями. Если в карточке указан короткий срок до отсутствия липкости, из него нельзя автоматически вывести время установки крепежа или контакта с химическим составом.
Поверхность способна выглядеть твёрдой раньше, чем вся система достигнет нужного состояния. Особенно важно учитывать толщину, нижние слои и условия выдержки. Локальная толстая подкраска возле кромки может отличаться от тонкой плёнки на контрольной пластине. Поэтому готовность изделия оценивают по его фактическому маршруту, а не только по времени, которое прошло после последнего прохода распылителя.
Для организации производства удобно назвать ближайшие воздействия: перемещение, сборка, прижим, упаковка, перевозка, очистка и рабочий запуск. Затем для каждого определить необходимые условия покрытия. Это не означает, что для любой детали нужны сложные испытания. Это означает, что одно удобное слово не должно скрывать несколько разных требований и приводить к преждевременному переходу на следующий этап.
Если данных для нужной операции нет, их уточняют у поставщика системы или в согласованной технологии. Не следует назначать универсальные сутки или неделю для всех промышленных эмалей. Разные материалы и условия могут требовать разного времени. График строят на подтверждённых параметрах, а затем проверяют, что реальная деталь получила именно эти условия.
Материал определяет маршрут формирования покрытия
В промышленной окраске применяются разные системы. Например, универсальная быстросохнущая эмаль ONLAK и антикоррозионная алкидная 1К грунт-эмаль ONLAK имеют собственные условия применения. Название «быстросохнущая» помогает описать назначение, но не задаёт само по себе готовность к любому воздействию сразу после нанесения.
Для износостойкой полиуретановой 2К грунт-эмали ONLAK и эпоксидной антикоррозионной 2К грунт-эмали ONLAK важны также правильные компоненты, пропорции и приготовление. Время выдержки не исправляет автоматически любое нарушение смешивания. Если состав приготовлен неправильно, ждать дольше без диагностики может быть недостаточно.
Сравнивать продукты только по одному короткому сроку сушки неудобно. Нужно понимать, какое состояние имеется в виду и при каких условиях оно определено. Один материал может быстрее разрешать обращение, другой — давать нужную эксплуатационную стойкость по иному маршруту. Выбор связывают с задачей изделия, а не с самым привлекательным числом в кратком описании.
Если система состоит из грунта и нескольких финишных слоёв, учитывают весь процесс. Готовность верхней поверхности не доказывает правильное состояние нижних материалов. Слишком раннее перекрытие, избыточная толщина или несовместимость могут проявиться позже. Поэтому в производственной карте сохраняют последовательность и выдержки, чтобы конечный срок имел понятную технологическую основу.
Температура металла важнее ощущения тепла в цехе
Массивная деталь, поступившая из холодной зоны, может долго отличаться по температуре от воздуха. Небольшой образец рядом нагревается быстрее и не всегда отражает состояние корпуса. Если ориентироваться только на комнатный термометр, можно ошибиться в оценке условий нанесения и выдержки. Для процесса контролируют параметры, которые действительно предусмотрены системой и относятся к изделию.
Температура может различаться и внутри одной конструкции. Толстая рама, тонкая крышка и зона рядом с опорой получают разные условия теплообмена. При принудительной сушке важно понимать, когда нужный режим достигнут на значимых участках. Простое включение нагревателя не означает, что отсчёт технологической выдержки уже можно вести одинаково для всей детали.
Избыточный нагрев тоже не является универсальным ускорителем. Он может нарушить формирование покрытия или повлиять на соседние материалы и оборудование. Допустимые режимы берут для полной системы и изделия. Не пытаются локально «досушить» ответственную зону случайным интенсивным источником тепла, если такой способ не предусмотрен и его результат нельзя контролировать.
Если условия изменились во время выдержки, это учитывают. Ночная остановка отопления, перенос в холодное помещение или другой непредусмотренный перерыв может повлиять на готовность. Отметка о времени нанесения без истории условий даёт неполную картину. При сомнениях уточняют состояние и допустимый дальнейший маршрут, а не автоматически разрешают сборку по календарю.
Таблица ближайших воздействий
| Следующий этап | Что испытывает покрытие | Что нужно подтвердить |
|---|---|---|
| Краткое перемещение | Контакт рук, держателей и возможные касания | Готовность к предусмотренному обращению и места захвата |
| Установка фурнитуры | Локальный прижим и движение инструмента | Достаточное состояние слоя и допустимость покрытия в сопряжении |
| Монтаж прокладки | Продолжительный контакт и давление | Совместимость и отсутствие неприемлемого отпечатка |
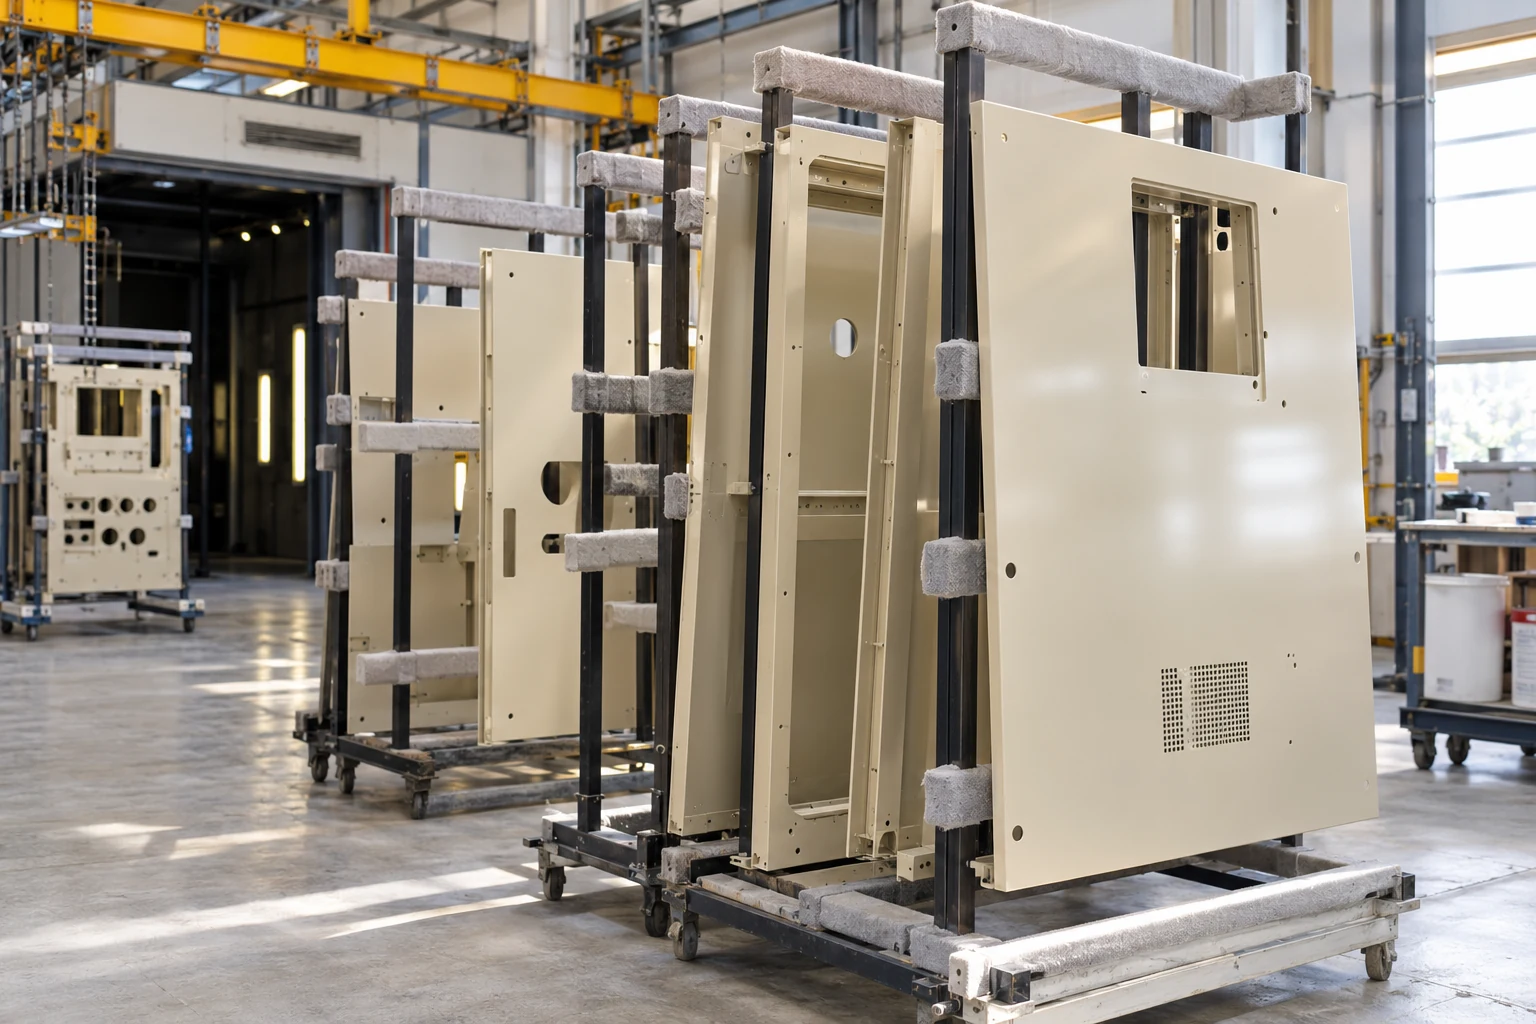
| Складывание деталей | Нагрузка на опоры и контакт поверхностей | Подходящие прокладки, схема укладки и готовность покрытия |
| Упаковка плёнкой | Контакт, давление и изменение условий вокруг слоя | Пригодность упаковочного материала и допустимый момент |
| Перевозка | Вибрация, трение, температура и длительность | Защита покрытия в реальном маршруте |
| Мойка | Жидкость, механическое воздействие и очиститель | Готовность к выбранному способу очистки |
| Рабочий запуск | Характерные эксплуатационные воздействия | Требуемое состояние полной системы |
| Локальный ремонт перед отгрузкой | Новый участок с собственной выдержкой | Готовность ремонта, а не только основной старой окраски |
Таблица помогает связать сроки с реальным производственным действием. Если операция включает несколько воздействий, учитывают их вместе. Например, перевозка в плотной упаковке означает не только время в машине, но и длительный контакт материала с поверхностью, давление и возможное трение в местах опоры.
Толщина и геометрия меняют поведение детали
На широкой плоскости слой может быть равномерным, а у кромки или внутреннего угла — заметно толще из-за пересечения проходов. Именно эта зона иногда остаётся чувствительной дольше и повреждается при сборке. Поэтому готовность нельзя оценивать только по удобному центральному участку. Внимание уделяют местам, на которые придётся следующее воздействие.
Если покрытие наносили с превышением допустимой толщины, дополнительная выдержка не должна автоматически считаться полноценным исправлением. Сначала оценивают состояние и требования системы. Избыточный слой способен иметь собственные проблемы формирования и внешнего вида. Разрешение на дальнейшие операции должно опираться на пригодность покрытия, а не только на исчезновение липкости сверху.
Сложная геометрия влияет и на условия сушки. Внутренние полости, затенённые зоны и места около массивных соединений могут отличаться от открытой поверхности. Если технология предусматривает контроль, его организуют с учётом этих особенностей. Маленькая пластинка, свободно стоящая рядом, полезна как дополнительный образец, но не заменяет всю информацию о реальном изделии.
При локальном ремонте фактическая толщина часто меняется особенно сильно. Небольшой скол иногда закрывают несколькими сосредоточенными проходами, получая более толстое пятно, чем на основной панели. Такой участок имеет собственную историю нанесения и выдержки. Его готовность к упаковке или мойке оценивают отдельно, даже если остальной корпус был окрашен давно.
Перемещение без следов от рук и опор
Первое перемещение планируют ещё до нанесения. Нужно знать, за какие места деталь будут брать и где она окажется после окраски. Если единственная удобная опора приходится на свежую лицевую поверхность, проблема возникнет независимо от аккуратности маляра. Подходящие держатели и разрешённые точки захвата помогают сохранить результат во время раннего обращения.
Краткий контакт и длительная нагрузка различаются. Поверхность может переносить осторожное перемещение, но получить отпечаток после нескольких часов на узкой прокладке. Поэтому разрешение на обращение не следует автоматически распространять на складирование. Условия следующего этапа описывают отдельно, учитывая массу детали, площадь контакта и длительность нахождения на опоре.
Чистота контактных материалов также важна. Загрязнённая перчатка, ремень или подкладка могут оставить след даже на достаточно сформировавшемся покрытии. Для свежего изделия выбирают подходящие чистые средства обращения и проверяют, не переносят ли они посторонние вещества. Мягкий на ощупь материал не обязательно совместим с любой эмалью при длительном контакте.
После первого перемещения осматривают места захвата и опоры. Если появился след, это повод уточнить готовность и способ обращения до дальнейшего выпуска партии. Не стоит считать небольшое повреждение неизбежной платой за транспортировку. Часто изменение схемы контакта и графика позволяет избежать повторной подкраски каждой детали после одной и той же операции.
Сборка: покрытие под шайбой и рядом с инструментом
Сборочные операции создают локальную нагрузку и риск механического повреждения. При этом не все сопряжения вообще должны иметь покрытие: некоторые контакты, посадки и другие зоны определяются конструкцией. Перед окраской и сборкой важно согласовать границы. Нельзя компенсировать непредусмотренный слой дополнительной затяжкой крепежа или изменением посадки без технического решения.
Готовность к установке деталей оценивают по реальному воздействию. Шайба, уплотнение и декоративная накладка нагружают поверхность иначе, чем короткое касание рукой. Если покрытие под ними ещё чувствительно, могут возникнуть отпечаток, прилипание или повреждение при последующем снятии. Срок и допустимый маршрут уточняют для системы и конкретного соединения.
Инструмент и последовательность монтажа также влияют на результат. Даже достаточно выдержанную эмаль можно сколоть случайным касанием ключа или перемещением тяжёлой детали. Поэтому защищают разрешённые зоны подходящим способом и организуют доступ. Временная защита не должна сама оставлять клей или давить на поверхность в неподходящем состоянии.
После сборки проверяют окрашенные кромки, места крепления и соседние поверхности. Если требуется подкраска, её собственная выдержка должна войти в дальнейший график. Нельзя считать изделие готовым к упаковке только потому, что основная окраска была закончена несколько дней назад. Последний ремонтный участок может определять момент следующего контакта.
Уплотнения и накладки: длительный контакт требует внимания
Резиновая или пластиковая деталь может контактировать с покрытием постоянно. Здесь важны совместимость материалов, давление и состояние эмали при сборке. Нельзя считать любой мягкий уплотнитель безопасным для любой свежей поверхности. Если в изделии есть такое сопряжение, его рассматривают как часть полного технологического маршрута и проверяют подходящим способом.
Проба должна воспроизводить значимые условия: материал накладки, контактную поверхность и ожидаемую нагрузку. Короткое прикладывание образца рукой не показывает поведение после длительного прижима. Для ответственной задачи режим проверки согласуют с учётом конструкции и покрытия. Результат должен отвечать на конкретный вопрос, например допустима ли сборка в выбранный момент без неприемлемого отпечатка или прилипания.
Если на разобранном узле обнаружен след, проверяют и срок сборки, и совместимость контактных материалов. Не всякая проблема означает недостаточную сушку. Иногда воздействие сохраняется даже после полного формирования покрытия. В таком случае простое увеличение выдержки перед следующим изделием может не решить задачу, и требуется другое согласованное техническое решение.
Для серийной сборки сохраняют подтверждённый вариант материалов и условия. Замена прокладки на внешне похожую может изменить контакт с эмалью. Поэтому изменения оценивают не только по размерам, но и по функциональному сочетанию. Это помогает избежать неожиданных следов на готовом оборудовании после уже налаженного процесса окраски.
Упаковка: плёнка, бумага и прокладки
Упаковка должна защищать изделие, но при неподходящем выборе сама становится источником дефекта. Длительный контакт, давление складок и возможное трение способны оставить следы на ещё чувствительном покрытии. Поэтому момент упаковки и материалы выбирают вместе. Внешняя сухость не является универсальным разрешением плотно оборачивать любую промышленную эмаль любой плёнкой.
Особенно внимательно относятся к лицевым плоскостям и местам, где упаковка прижимается сильнее. Узкая складка или край прокладки создаёт локальную нагрузку, отличающуюся от свободно лежащего листа. При проектировании упаковки полезно распределять контакт по допустимым зонам и проверять его на представительной детали. Схема должна учитывать не только спокойное хранение, но и дальнейшую перевозку.
Упаковочные материалы должны быть чистыми и совместимыми. Нельзя использовать старую маскировку с напылом как защиту готовой поверхности без оценки её пригодности. Частицы могут царапать эмаль, а клейкие остатки — оставлять следы. Отдельный чистый запас упаковки облегчает сохранение качества после всех малярных операций и уменьшает необходимость последней подкраски перед передачей заказчику.
Если упаковку меняют, результат желательно проверить до массового применения. Более мягкий или более плотный материал не обязательно лучше в конкретном сочетании. Важны давление, время, температура и характер поверхности. После пробного хранения и предусмотренного обращения осматривают изделие, чтобы подтвердить пригодность всей схемы, а не только удобство упаковщика.
Перевозка добавляет воздействия, которых нет на полке
Во время транспортировки появляются вибрация, перемещения в местах контакта и возможные температурные изменения. Покрытие, спокойно выдержавшее хранение в цехе, может повреждаться от постоянного трения упаковки. Поэтому готовность к отправке включает и состояние эмали, и подходящую защиту изделия. Увеличение времени сушки не исправляет любую ошибку фиксации груза.
Проверяют, где деталь опирается, может ли двигаться относительно прокладок и какие поверхности находятся под нагрузкой. Решения по закреплению принимают с учётом конструкции и перевозки. Окрашенную лицевую зону не стоит автоматически использовать как единственное место плотного прижима. Если контакт неизбежен, его допустимость подтверждают для выбранной схемы и готовности покрытия.
Условия маршрута также учитывают заранее. Длительное хранение в упаковке и короткая доставка внутри предприятия являются разными задачами. Если ожидаются существенные изменения температуры или иные характерные воздействия, их включают в оценку. Нельзя переносить результат короткой пробной укладки на многодневную перевозку без понимания различий.
После транспортировки полезно осмотреть характерные контактные места, особенно при новом изделии или новой упаковке. Если следы повторяются в одинаковой зоне, проверяют схему фиксации и состояние покрытия перед отправкой. Такой осмотр помогает улучшить маршрут следующих партий. Он не должен сводиться к очередной подкраске без выяснения, почему повреждение возникает именно в дороге.
Мойка перед запуском и первое эксплуатационное воздействие
Перед сдачей оборудование иногда очищают от монтажной пыли и следов сборки. Для свежего покрытия это отдельное воздействие. Выбранный очиститель, температура жидкости и механическая обработка должны быть допустимыми, а система — достаточно готовой. Нельзя автоматически применять обычный цеховой растворитель только потому, что он быстро удаляет следы с металла.
Отсутствие видимого размягчения сразу после протирки не всегда описывает окончательный результат. Изменение блеска или отпечаток могут стать заметными позже. Поэтому способ очистки проверяют на подходящем образце в нужном состоянии покрытия. Если в дальнейшем предусмотрена регулярная мойка, её требования учитывают при выборе всей системы, а не добавляют как неожиданное условие уже после окраски.
Рабочий запуск может включать нагрев, влажность, химический контакт и механическую нагрузку. Готовность к одному из этих воздействий не гарантирует готовности ко всем. В техническом маршруте определяют, что именно начнётся при вводе оборудования. Для систем со специальным этапом формирования или прогрева соблюдают соответствующий порядок, согласованный с конструкцией и эксплуатацией.
Если оборудование требуется запустить раньше подтверждённой готовности покрытия, это ограничение решают до нанесения. Возможны иной подходящий материал, другой график или технически согласованный маршрут. Нельзя обещать те же свойства после произвольно сокращённой выдержки. Внешне аккуратная поверхность не отменяет того, что эксплуатационная нагрузка может прийти слишком рано.
Как построить график от даты отгрузки назад
Начинают с последнего обязательного этапа: упаковки, контроля, сборки или специального запуска. Затем определяют, какая готовность покрытия нужна к нему и сколько времени занимает сама операция. Далее добавляют предшествующие выдержки и нанесение. Такой порядок показывает реальную последнюю дату окраски, а не предполагает, что всё оставшееся время можно использовать только для производства деталей.
График составляют для конкретной системы и условий. Если в технических данных указан срок при определённой температуре, нужно обеспечить соответствующую выдержку или получить подтверждённый маршрут для других условий. Нельзя просто взять самое короткое значение из таблицы и использовать его для холодного изделия. План должен учитывать реальную возможность цеха поддерживать нужный режим.
Включают время на контроль и возможный локальный ремонт, если он является характерной частью процесса. При этом резерв не заменяет правильную технологию. Он лишь помогает не принимать поспешное решение, когда после сборки обнаружен скол. Для отремонтированного участка отсчёт начинается по его собственному нанесению и условиям, а не по дате основной партии.
Если деталей много, важно учитывать последовательность. Первое и последнее изделие окрашены в разное время. Общая отметка «партия готова» должна соответствовать самому позднему значимому участку, если все изделия проходят следующий этап вместе. В некоторых случаях удобнее разделить партию по фактической готовности, сохранив понятную маркировку и не смешивая состояния.
Пример: шкаф собрали раньше, чем покрытие выдержало прижим
Представим окрашенный шкаф, поверхность которого уже не липнет. Сборщики устанавливают накладку с прокладкой и затягивают предусмотренный крепёж. При последующем снятии обнаруживается отпечаток или прилипание. Это показывает, что короткая проверка поверхности не отвечала на вопрос о длительном контакте под давлением. Нужно оценить и состояние эмали, и совместимость контактного материала.
Для следующего изделия уточняют режим готовности к такой сборке. На представительном образце или разрешённом контрольном узле проверяют значимые условия. Если проблема связана с ранним прижимом, корректируют график. Если она сохраняется при достаточной выдержке, рассматривают сочетание материалов и конструкцию контакта. Один и тот же внешний след может требовать разных изменений.
Повреждённую поверхность ремонтируют по глубине дефекта. Если изменился только внешний слой, маршрут будет отличаться от отрыва всей системы до металла. После восстановления снова учитывают выдержку перед установкой накладки. Нельзя считать ремонт завершённым в момент нанесения подходящего цвета и сразу возвращать прежнее давление на ещё свежую зону.
Результат проверки сохраняют в сборочной карте. Тогда следующий сотрудник видит не только дату окраски, но и допустимый порядок установки контактного элемента. Это уменьшает зависимость качества от личного опыта одной смены. При изменении эмали или материала прокладки вопрос совместимости и готовности проверяют вновь в необходимом объёме.
Пример: локальная подкраска перед упаковкой
Основной корпус окрашен давно и готов к отправке. При окончательном осмотре находят небольшой скол, который аккуратно восстанавливают. Через короткое время деталь упаковывают по обычному графику партии. После доставки именно в этой зоне остаётся отпечаток. Ошибка заключалась в том, что возраст основной окраски распространили на новый ремонтный участок.
Для предотвращения отмечают место и время подкраски, применённый материал и необходимые условия дальнейшего обращения. Упаковщик должен знать, что часть поверхности имеет другое состояние. Иногда можно использовать разрешённую схему защиты без контакта с этой зоной, но такое решение должно сохранять требования перевозки и покрытия. Нельзя просто оставить изделие без необходимой фиксации ради свежего пятна.
Если согласованного обходного маршрута нет, учитывают нужную выдержку в отгрузке. Это лучше решить при обнаружении повреждения, а не после того, как упаковка уже плотно прижата. Небольшая площадь ремонта не означает мгновенного формирования свойств. Напротив, локально сосредоточенный слой иногда требует особенно внимательной оценки перед контактом.
После доставки или пробной упаковки проверяют результат, если процесс новый. Сохранённые сведения помогают понять, связан ли след с ранним контактом, несовместимой упаковкой или механическим повреждением. Тогда изменение будет направленным. Без записи часто начинают менять цвет или марку эмали, хотя основная причина находится в последней операции перед отгрузкой.
Пример: массивная рама и тонкая контрольная пластина
Раму и небольшую пластину окрашивают одной смесью. Пластина быстро приходит в ожидаемое состояние, и по ней разрешают перемещение всей рамы. Однако массивный металл имел другую температуру и получал иной тепловой режим. Такой образец полезен для части контроля, но не отражает автоматически все условия реального изделия. Нужно понимать, какие выводы из него допустимы.
В маршруте учитывают температуру и особенности значимых зон конструкции. Если применяется принудительная сушка, подтверждают достижение предусмотренного режима на детали. Контрольная пластина может сопровождать процесс, но её положение и свойства должны соответствовать цели проверки. Нельзя считать любое находящееся рядом окрашенное изделие полноценным свидетелем всех условий большой конструкции.
Перед перемещением осматривают реальные места контакта и готовность по применимым критериям. Если часть зон остаётся неопределённой, уточняют её состояние до нагрузки. Дополнительное время иногда необходимо, но его выбирают обоснованно. Простое ожидание случайного количества часов без понимания температурной истории даёт меньшую определённость, чем правильно организованный контроль процесса.
После подтверждения маршрута сохраняют параметры для повторения на похожих рамах. Если масса, геометрия или условия изменились, проверяют применимость прежнего решения. Так производственный опыт становится полезной основой, а не универсальным правилом для любых металлических деталей, которые случайно окрашены одним и тем же материалом.
Цвет и блеск принимают в согласованном состоянии
Для промышленной эмали, колерованной по RAL или NCS, момент оценки внешнего вида тоже важен. Свежий мокрый слой и сформировавшаяся поверхность могут восприниматься по-разному. Если один образец сравнивают сразу после нанесения, а другой после полной предусмотренной выдержки, вывод о колеровке становится менее надёжным. Состояние оценки должно быть одинаково понятно всем участникам.
Сравнивают полную систему, включая прозрачный финиш, если он предусмотрен. При этом отличие блеска или фактуры отделяют от собственно цвета. След упаковки, матовое пятно после ранней очистки или локальная деформация могут изменить визуальное впечатление без изменения рецептуры. Поэтому перед корректировкой колеровки проверяют, что покрытие сформировалось и не было повреждено последующими операциями.
Для повторных партий сохраняют согласованный образец и условия его изготовления. Если первая партия была принята после одной выдержки, а следующую пытаются оценить значительно раньше, возможен ненужный спор. Понятный порядок приёмки помогает сравнивать сопоставимые поверхности. Он также позволяет отличить реальное изменение материала от различий в графике производства.
Если новое покрытие должно совпасть со старым оборудованием, учитывают состояние окружающей поверхности. Свежая эмаль может соответствовать исходному каталогу, но отличаться от состарившейся панели. Это отдельная задача подбора по образцу. Ни дополнительная сушка, ни преждевременная полировка не должны использоваться как случайный способ приблизить цвет без подтверждённого решения.
Карта готовности для передачи между участками
В карте указывают изделие, систему покрытия и время значимых операций. Добавляют условия выдержки и сведения о локальных ремонтах. Это позволяет сборщику или упаковщику понять фактическое состояние, а не ориентироваться только на общую дату партии. Если покрытие состоит из нескольких материалов, важно сохранить связь с утверждённым маршрутом, а не перечислить лишь название последней эмали.
Следующая часть описывает разрешённые действия. Например, изделие может быть готово к осторожному перемещению в предусмотренных точках, но ещё ожидать этапа, необходимого для плотной упаковки. Формулировка должна быть понятной исполнителю. Слишком общее «сухо» не сообщает, какие контакты допустимы, а какие пока могут повредить поверхность.
Если обнаружено отклонение условий, его записывают и решают до передачи дальше. Ночная остановка сушки, случайный ранний контакт или изменение температуры не должны исчезать из истории только потому, что деталь выглядит аккуратно. Для конкретного случая определяют дальнейший маршрут и подтверждение пригодности. Это помогает избежать повторного обсуждения уже после сборки или отгрузки.
Ответственность за разрешение следующего этапа должна быть понятной. Не нужно, чтобы каждый участок заново угадывал готовность по своему опыту. Согласованные критерии и короткая запись обеспечивают общую основу. При этом отметка не заменяет осмотр: перед контактом проверяют, не произошло ли нового повреждения или загрязнения после предыдущей приёмки.
Если покрытие остаётся мягким дольше ожидаемого
Сначала сравнивают фактический процесс с требованиями материала. Проверяют компоненты, пропорции, приготовление, толщину, температуру и условия выдержки. Важна также готовность нижних слоёв. Если обнаружена ошибка смешивания или другой существенный дефект, простое увеличение срока может не дать нужных свойств. Не следует автоматически разрешать дальнейшие операции только потому, что уже прошёл запланированный день.
Не добавляют отвердитель сверху и не пытаются исправить готовую плёнку случайным растворителем. Такие действия не восстанавливают правильную исходную систему. При необходимости оценивают образцы и получают решение по конкретному материалу. Возможны дополнительная предусмотренная выдержка или иной ремонт, но выбор зависит от причины и состояния покрытия, а не от общего желания быстрее завершить заказ.
До выяснения изделия отделяют от готовых к следующей операции. Понятная маркировка предотвращает случайную упаковку или сборку. Если проблема относится к одной смеси или партии нанесения, сохраняют эту связь в учёте. Тогда можно проверить затронутые детали предметно и не смешивать их с изделиями, которые прошли нормальный подтверждённый процесс.
Последняя проверка перед отгрузкой
Перед передачей упакованного изделия сверяют, не было ли ремонта после основной приёмки. Небольшая новая подкраска, очистка следа или замена контактной прокладки могут изменить условия готовности. Если такие операции выполнены, они должны попасть в историю детали. Иначе упаковщик ориентируется на прежнее разрешение, которое уже не описывает фактическое состояние поверхности.
Полезно также проверить соответствие реальной упаковки согласованной схеме. Дополнительный виток плёнки, новая подкладка или иной способ прижима могут создать контакт, которого не было на пробе. Эти изменения не обязательно недопустимы, но их влияние нужно оценить. Готовность покрытия относится к определённым воздействиям, поэтому незаметное изменение последнего этапа способно свести на нет правильно выдержанную сушку.
Если всё соответствует подтверждённому маршруту, результат фиксируют вместе с изделием и партией. Такая запись помогает последующему обслуживанию и разбору возможных транспортных повреждений без догадок о том, что происходило перед отправкой.
Частые вопросы о готовности окрашенного оборудования
Если краска не липнет, можно собирать изделие?
Отсутствие липкости не является универсальным разрешением на сборку. Нужно учитывать давление, трение, контактные материалы и состояние полной системы. Проверяют готовность к конкретной операции по данным покрытия и согласованному маршруту. Для прижимных деталей и уплотнений может потребоваться отдельная оценка, отличающаяся от простого осторожного перемещения корпуса.
Можно ли ускорить сушку увеличением дозы отвердителя?
Пропорцию не меняют произвольно ради скорости. Двухкомпонентный материал готовят в соответствии с его требованиями, используя правильные компоненты и способ дозирования. Если нужен более быстрый процесс, выбирают допустимый режим или другую согласованную систему заранее. Ошибочное смешивание может нарушить свойства и потребовать ремонта вместо ожидаемого ускорения.
Когда разрешено плотно обернуть деталь плёнкой?
Когда покрытие и упаковочный материал пригодны к такому контакту в предполагаемых условиях. Учитывают давление, длительность и дальнейшую перевозку. Проверка только пальцем не описывает этот режим. Для нового сочетания полезна представительная проба упаковки с последующим осмотром, а необходимая выдержка должна соответствовать фактической системе и условиям изделия.
Почему отпечаток появился только после перевозки?
В дороге к длительному контакту добавляются вибрация, трение и возможные изменения температуры. Причина может быть в ранней упаковке, неподходящем материале или схеме фиксации. Проверяют весь маршрут, а не только время сушки. Если повреждение повторяется в одном месте, особенно полезно оценить локальную нагрузку и движение детали относительно защиты.
Можно ли считать контрольную пластину доказательством готовности большой рамы?
Она полезна для определённых проверок, но её температура, толщина и геометрия могут отличаться от изделия. Нужно понимать, какие условия она действительно воспроизводит. Готовность реальных зон контакта оценивают применимым способом, учитывая температурную историю конструкции. Один удобный образец не заменяет все данные о массивной или сложной детали.
Небольшую подкраску можно упаковать вместе с давно высохшим корпусом?
Ремонтный участок имеет собственное время нанесения и условия формирования. Его готовность проверяют отдельно. Если упаковка будет контактировать с ним, требуется соответствующая выдержка или согласованная схема защиты. Возраст основной окраски не распространяется на свежую подкраску, даже когда она занимает совсем небольшую площадь и визуально уже не выделяется.
Когда можно запускать оборудование с новым покрытием?
После достижения состояния, необходимого для конкретных эксплуатационных воздействий, и завершения предусмотренных проверок. Учитывают нагрев, влагу, химический контакт и механическую нагрузку, которые начнутся при работе. Если системе требуется специальный этап формирования, его включают в маршрут. Запуск не должен случайно заменять неподтверждённую сушку или скрывать отклонения подготовки.
Подобрать материалы: Промышленные эмали.


