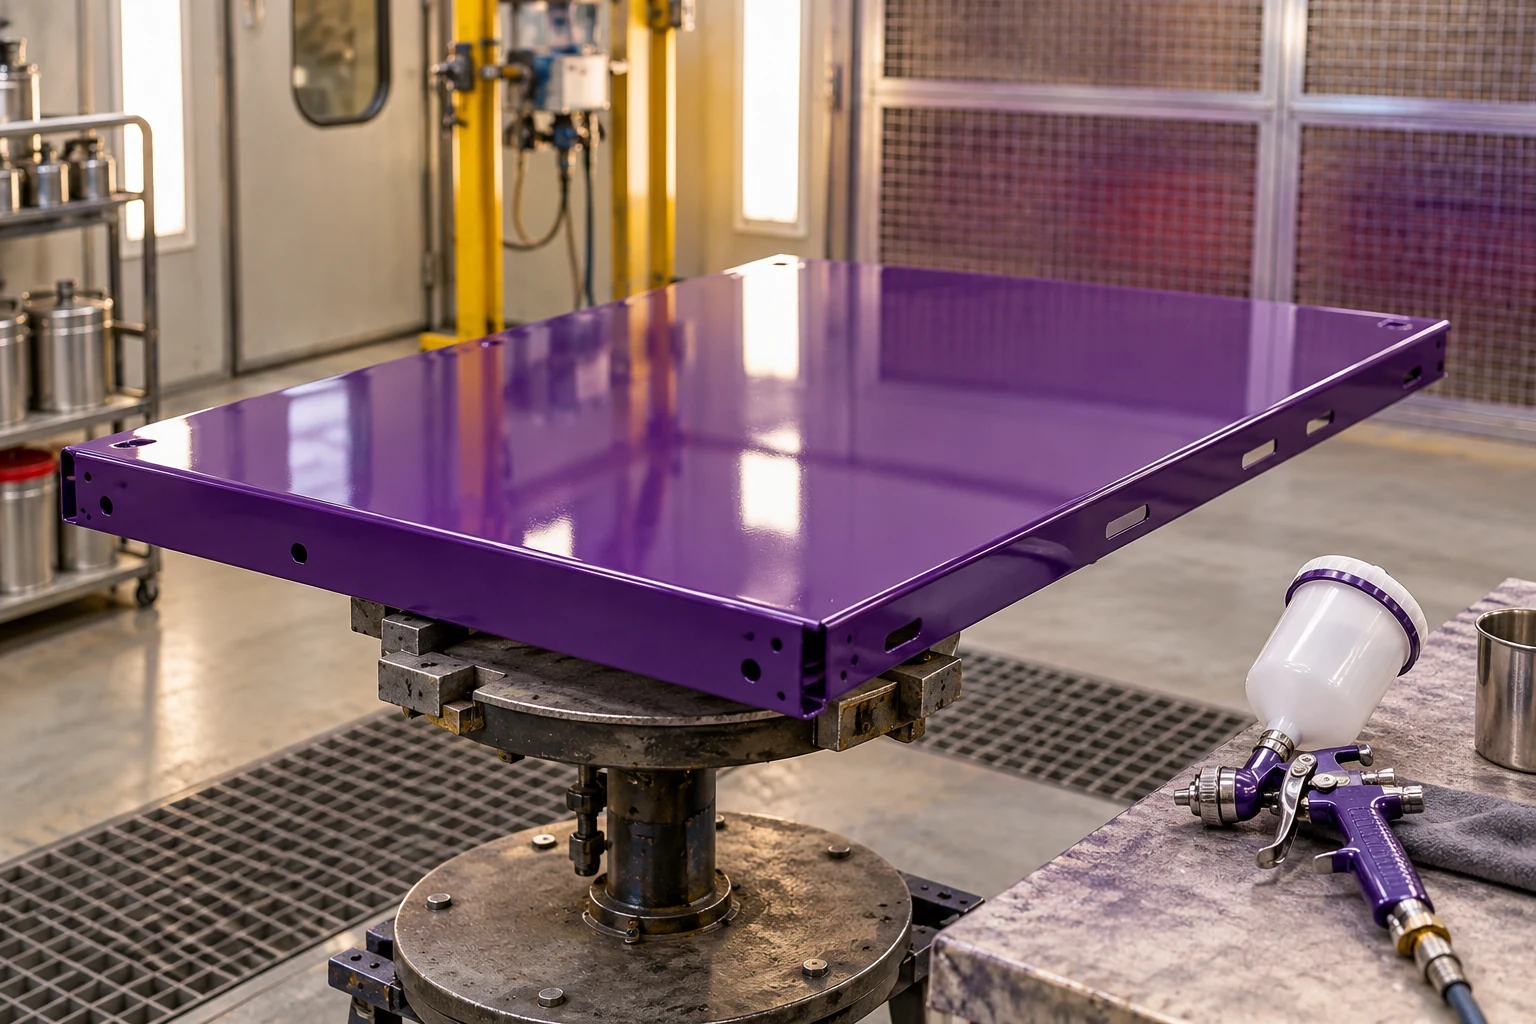
На широкой металлической панели прозрачный лак показывает то, что легко не заметить на маленьком образце. В отражении света становятся видны сухие полосы, перегруженные углы и разница между началом и концом прохода. Попытка исправить всё дополнительным слоем нередко создаёт новую проблему. Равномерное лакирование начинается раньше распыления: с выбора совместимой системы, подготовки поверхности и рабочего маршрута. Разберём, как организовать эту работу на панелях оборудования, дверях шкафов и других промышленных деталях.
Уточните, зачем панели нужен лак
Прозрачный слой должен выполнять предусмотренную функцию в системе покрытия. Он может формировать окончательную отделку или входить в определённую последовательность поверх цветного слоя. Но его нельзя считать универсальной добавкой, которая автоматически улучшает любую эмаль, повышает любую химическую стойкость и скрывает недостатки подготовки.
Сначала определяют основание и уже нанесённые материалы. Лак поверх совместимой базы, лак поверх полностью готовой эмали и прозрачная защита открытого металла — разные задачи. Для каждой требуется подтверждённая пригодность продукта. Если выбранный лак не предназначен для прямого нанесения на металл, ровное распыление не устраняет это ограничение.
Для промышленной панели также важны условия эксплуатации: очистка, механический контакт, нагрев и внешняя среда. Глянцевая поверхность сама по себе не доказывает устойчивости к этим воздействиям. Выбирают систему, которая подходит к службе детали, а затем отрабатывают способ получения равномерного слоя.
Согласуйте окончательный вид до нанесения
Укажите, какой блеск и фактура нужны на готовой панели. Слова «красиво блестит» слишком расплывчаты для серийного изделия. Полезен утверждённый образец отделки, выполненный той же системой, которую будут наносить. Он помогает разделить допустимую фактуру и дефекты, требующие исправления.
Если цветная эмаль колеруется по RAL, NCS или другому каталогу, оценивать её нужно с учётом окончательного лака. Прозрачный слой способен менять зрительное восприятие поверхности через блеск и характер отражения. Поэтому образец без предусмотренного финиша не полностью описывает будущий результат.
На большой панели важен масштаб. Небольшая карточка удобна для согласования цвета, но не показывает равномерность проходов на широкой плоскости. Для ответственной отделки полезна проба, которая воспроизводит характерный размер, положение и границы нанесения, хотя бы на первом контрольном изделии.
Что называют сухим краем
Под сухим краем обычно понимают участок, где распылённый материал не сформировал такую же равномерную поверхность, как соседняя зона. Он может выглядеть более шероховатым или отличаться в отражении. Причины ищут в настройке, движении, условиях и последовательности нанесения, а не только в качестве самого лака.
Похожий внешний признак иногда имеет другую причину. Неравномерная подготовка основания, загрязнение или дефект цветного слоя способны проявиться под прозрачным покрытием. Поэтому перед исправлением важно определить, в каком слое возникла проблема и была ли она заметна до лакирования.
Полезно записать расположение дефекта: по краям панели, на стыке проходов, возле отверстия или только в конце работы. Такая информация делает диагностику предметной. Равномерно шероховатая вся поверхность и одна сухая полоса требуют разных проверок, хотя на фотографии обе проблемы могут казаться похожими.
Основание должно быть готово полностью
Лак не выравнивает автоматически плохо подготовленный цветной слой. До нанесения проверяют его состояние, выдержку и допустимость перекрытия. Если требуется промежуточная подготовка, её выполняют по системе. Самовольное шлифование или протирка свежей базы неподходящим средством может ухудшить результат.
Устраняют предусмотренным способом пыль, включения и другие дефекты, которые нельзя оставлять под прозрачным финишем. При этом учитывают, что локальная операция способна изменить цвет или фактуру нижнего слоя. После исправления поверхность должна снова соответствовать требованиям, а не просто выглядеть чище в одном месте.
Особенно внимательно смотрят на границы ремонта и кромки. Под лаком могут проявиться переходы, которые были малозаметны на матовом основании. Если их нужно исправлять, лучше сделать это сейчас. Дополнительная прозрачная толщина не является универсальным способом спрятать перепад или недостаточную укрывистость эмали.
Чистота панели и рабочего окружения
Проверяют не только лицевую поверхность, но и торцы, отверстия, оснастку и маскировку рядом с ней. Осевшая пыль способна попасть на лак во время движения или под действием воздушного потока. Поэтому окончательная подготовка должна охватывать потенциальные источники загрязнения вокруг изделия.
Очиститель выбирают совместимый с текущим покрытием и этапом работы. Обезжириватель ONLAK можно рассматривать в подходящей операции с учётом его назначения; сам факт наличия средства на участке не разрешает протирать им любой свежий слой. Порядок применения должен соответствовать конкретной системе.
После окончательной очистки не касаются подготовленной поверхности и не используют её как место для инструмента. Если приходится переставлять деталь, заранее выбирают допустимые точки захвата. Любое новое загрязнение оценивают до нанесения, пока его устранение ещё не требует ремонта прозрачного покрытия.
Положение панели определяет удобство прохода
Выберите устойчивое положение, в котором доступны вся плоскость и её края. Исполнитель должен проходить панель без необходимости тянуться через мокрую поверхность, резко менять угол инструмента или переступать через неудобно уложенный шланг. Это организационная задача, которую решают до приготовления лака.
Вертикальное и горизонтальное положение создают разные условия нанесения. Нельзя просто перенести привычный темп работы с маленькой горизонтальной детали на высокую дверь. Нужно учитывать допустимую технологию, риск перегрузки отдельных зон и возможность наблюдать формирование слоя на всей площади.
Для серии закрепляют одинаковое положение и высоту оснастки, если конструкция позволяет. Тогда различия результата легче связать с конкретным изменением. Если каждую панель устанавливают иначе, приходится заново подстраивать движение, а случайные отличия на краях становятся труднее объяснимыми.
Освещение для контроля отражения
Прозрачный материал сложнее оценивать, чем укрывистую цветную эмаль. Полезно расположить освещение так, чтобы видеть изменение отражения по мере движения вдоль панели. При этом светильники и их размещение должны соответствовать условиям рабочего участка и не мешать безопасному выполнению операции.
Слишком яркий локальный блик может скрывать соседнюю сухую зону. Поэтому перед началом проверяют видимость разных частей панели, включая нижнюю кромку и дальний угол. Контроль должен быть возможен из рабочего положения, а не только с неудобной точки после окончания всего нанесения.
Для приёмки используют согласованные условия осмотра. Требование меняется, если одну панель оценивают при рассеянном свете, а другую — под случайным узким лучом. Понятный порядок наблюдения помогает обсуждать реальный дефект и нужный уровень отделки без спора о разных фотографиях.
Подбор лака и формата нанесения
Размер панели и требования к поверхности влияют на выбор формата. Аэрозоль может быть удобен для определённой небольшой работы, но большая плоскость требует оценки возможности поддерживать равномерность на всей площади. Удобство готового баллона не гарантирует, что он подходит к любому промышленному изделию.
Для сопоставления доступны глянцевый аэрозольный лак ONLAK и матовый аэрозольный лак ONLAK. Их выбирают по назначению и совместимости, заранее проверяя окончательный вид. Матовый и глянцевый варианты не исправляют друг друга случайным чередованием слоёв.
При работе распылительным оборудованием рассматривают подходящий материал, например акриловый лак MS, с соблюдением его технологии. Объём упаковки не определяет пригодность для конкретной панели. Важны состав системы, рабочий режим, условия нанесения и подтверждённый образец готовой поверхности.
Приготовление рабочего материала
Если продукт требует смешивания компонентов, соблюдают именно его пропорцию и порядок. Соотношения по массе и объёму нельзя подменять друг другом без предусмотренных данных. Для небольшого количества особенно важна точность дозирования: ошибка не становится безразличной лишь потому, что панель одна.
Разбавитель и вариант отвердителя, если предусмотрен выбор, подбирают внутри разрешённой системы под фактические условия. Произвольная добавка растворителя не является надёжным способом борьбы с сухим краем. Она способна изменить параметры нанесения и итоговые свойства, оставив исходную причину проблемы нерешённой.
Рабочее количество связывают с площадью, принятой технологией и временем применения смеси. Подготовить много материала заранее удобно только до первой вынужденной остановки. Лучше иметь понятный расчёт и готовый маршрут, чем затем пытаться использовать смесь за пределами допустимого периода.
Проверка оборудования до панели
Инструмент должен быть чистым, исправным и подходящим для выбранного лака. Настройку проверяют на предназначенной для этого пробе, а не первыми случайными проходами по готовой цветной поверхности. Неравномерный факел и перебои подачи лучше обнаружить там, где исправление не требует полной переделки изделия.
Сопло, подача и рабочее давление выбираются по сочетанию материала и оборудования. Универсальное число из чужого примера не заменяет эту проверку. Важно понимать, где измеряется давление и в каком рабочем состоянии инструмента; показание на компрессоре не описывает автоматически условия у распылителя.
Если проба неудовлетворительна, меняют один обоснованный параметр и снова оценивают результат. Одновременная замена нескольких настроек, разбавления и скорости движения затрудняет понимание причины. Для серии полезно сохранить подтверждённые условия, чтобы следующее изделие начиналось с проверенной точки.
Дистанция, угол и скорость должны оставаться управляемыми
На длинном проходе легко вести инструмент по дуге: приблизить его в середине и отдалить на краях. Тогда условия осаждения материала меняются именно там, где нужен ровный переход. Полезно заранее проверить движение вдоль сухой панели, сохраняя удобное положение корпуса и доступ к крайним точкам.
Ориентируются на рекомендованную рабочую дистанцию для выбранного оборудования и материала. Она не обязана совпадать у разных распылителей. Главное — не пытаться компенсировать неудобство положения хаотичным изменением расстояния и темпа. Если в конце прохода приходится тянуться, лучше изменить организацию доступа до нанесения.
Скорость движения связывают с подачей и требуемым слоем. Замедление у края может создать перегрузку, а резкое ускорение — недостаточное нанесение. Переход между движением и включением подачи должен быть отработан на пробе. Готовая панель не подходит для обучения неизвестной комбинации настроек.
Наблюдать нужно за всей полосой, а не только за точкой перед соплом. Отражение помогает видеть, как формируется поверхность позади движения. Если край выглядит иначе, сначала определяют причину, а не добавляют несколько случайных коротких проходов, которые могут создать новый перепад толщины.
Перекрытие проходов: геометрия без универсального процента
Соседние проходы должны образовывать предусмотренное равномерное покрытие. Конкретное перекрытие выбирают для факела, материала и технологии; один процент нельзя объявить правильным для всех инструментов. При слишком большом шаге могут остаться полосы, а чрезмерное наложение способно перегрузить поверхность.
Полезно понимать простую геометрию. В условной пробе рабочая ширина полосы составляет двадцать сантиметров, а принят шаг десять сантиметров. Это соответствует половинному перекрытию по ширине. Если исполнитель к концу панели увеличит шаг до пятнадцати сантиметров, распределение изменится, хотя подача и скорость останутся прежними. Пример объясняет связь параметров, но не задаёт режим для конкретного лака.
Контролируют не только средний шаг, но и его постоянство по длине. Если соседние движения непараллельны, в одном конце они перекрываются сильнее, а в другом расходятся. Это особенно заметно на широкой прямоугольной панели, где отражение подчёркивает продольные полосы.
На первом изделии можно проверить удобный ориентир движения и положение исполнителя. После подтверждения схемы её повторяют. Если меняется ширина факела или размер панели, прежний маршрут оценивают заново: одинаковое количество проходов не гарантирует одинакового распределения материала при других условиях.
Как спланировать границу соседних участков
Большую панель не всегда удобно пройти одним движением по всей длине. Тогда заранее определяют, как будут соединяться рабочие участки. Случайная остановка посередине лицевой плоскости оставляет меньше возможностей для аккуратного продолжения, особенно если материал уже изменил состояние к возвращению на эту зону.
Планируют доступ, запас материала и положение шланга так, чтобы предусмотренный цикл можно было выполнить без вынужденных пауз. Нужные действия по регулировке и подготовке выполняют заранее. Если приходится остановиться из-за неисправности, дальнейший порядок выбирают по состоянию покрытия и инструкции, а не по желанию любой ценой закончить сразу.
При работе с несколькими панелями учитывают их взаимное расположение. Напыл от соседней детали может попадать на уже сформированную поверхность. Поэтому последовательность и расстояние между изделиями должны позволять получить нужный результат без постоянного повторного обдува и нанесения на ранее завершённые зоны.
Для сложного крупного изделия может понадобиться иной способ организации работ или оборудование. Это лучше признать на пробе, чем пытаться компенсировать неподходящий формат бесконечным ускорением исполнителя. Маршрут должен быть выполнимым и повторяемым в реальных условиях участка.
Кромки, отверстия и отогнутые борта
Панель часто имеет больше поверхностей, чем одна лицевая плоскость. Торцы, отгибы и участки вокруг отверстий требуют внимания, но их обработка не должна случайно перегружать соседний край. Последовательность определяют по геометрии и принятой технологии, проверяя её на характерной детали.
Если обработка борта создаёт напыл на лицевой стороне, учитывают состояние этой стороны и дальнейшее нанесение. Нельзя считать дополнительные проходы по периметру безвредными только потому, что они занимают мало времени. На узком углу материал может накапливаться быстрее, чем кажется по общей площади.
Функциональные отверстия и контактные зоны защищают по чертежу. После снятия маскировки проверяют границу и отсутствие остатков. При этом резкий край защитной ленты не должен ошибочно приниматься за дефект свободного распыления: у такой границы другая причина и свой порядок формирования.
Для повторяющейся панели удобно зафиксировать, какие зоны обрабатываются отдельно и сколько раз они получают материал в общей последовательности. Это помогает избежать незаметного удвоения операций, когда один исполнитель проходит периметр заранее, а другой повторяет его как будто он ещё не обработан.
Условия воздуха и температура поверхности
Температура влияет на поведение материала, но важна не только температура воздуха. Панель после хранения может иметь другое состояние, чем помещение. До нанесения проверяют соответствие условий требованиям продукта, включая ограничения по влаге и необходимость выдержки изделия в рабочей зоне.
Воздушный режим должен обеспечивать предусмотренную работу участка. Нельзя устранять сухой край самовольным отключением вентиляции или случайным направлением бытового вентилятора на деталь. Сначала проверяют исправность и допустимые настройки рабочего оборудования, затем согласуют материал и технологию с реальными условиями.
Если проблема возникает только у одной стороны панели, полезно сравнить её положение относительно воздушного потока и освещения. Однако совпадение по месту ещё не доказывает причину. Проверяют и движение исполнителя, и направление факела, чтобы не менять вентиляцию из-за ошибки доступа к дальнему краю.
После нанесения сохраняют необходимый режим выдержки. Перемещение панели в другую зону сразу после красивого мокрого блеска может изменить результат. Готовность к следующей операции определяется системой, поэтому место и время сушки включают в план так же, как само распыление.
Межслойная выдержка и повторное нанесение
Количество слоёв и интервалы между ними берут для выбранного продукта. Слишком раннее или позднее продолжение может требовать разных действий. Внешнее впечатление «уже подсохло» не заменяет предусмотренные условия, особенно когда панель большая и разные её участки были нанесены в разное время.
Записывают начало и завершение прохода, если длительность существенна для технологии. На серии учитывают возраст конкретной детали. Когда один работник готовит, а другой наносит следующий слой, такая запись помогает избежать ситуации, в которой все панели условно считают окрашенными одновременно.
Если перед следующим слоем обнаружен дефект, выбирают подходящий маршрут исправления. Нельзя автоматически перекрывать включение, потёк или сухую полосу, надеясь на самовыравнивание. Иногда требуется выдержка и подготовка; в другом случае допустимо продолжение по инструкции. Решение зависит от фактического состояния.
Не следует добавлять лишний слой только ради ощущения большей надёжности. Покрытие имеет предусмотренные пределы и свойства. Приёмка должна подтверждать требуемый результат, а не максимальное количество материала, которое удалось удержать на панели без немедленного видимого потёка.
Матовый лак требует отдельного подхода к виду поверхности
Равномерность матовой отделки оценивают иначе, чем глубину глянцевого отражения. Важны отсутствие заметных полос и согласованный уровень блеска. Подготовка материала и режим нанесения должны соответствовать продукту, поскольку произвольные изменения способны повлиять на окончательный вид.
Если требуется определённый матовый вариант, его подтверждают высушенным образцом. Нельзя оценивать окончательный результат только по мокрой поверхности. При согласовании нескольких соседних панелей используют сопоставимые условия и полный рабочий цикл, чтобы различия выдержки не выдавались за ошибку цвета.
Полировка не является универсальным способом исправления матового лака. Локальная обработка может изменить блеск и создать заметное пятно. Поэтому дефект оценивают по предусмотренному ремонтному маршруту именно этой системы; привычное решение для глянца нельзя переносить автоматически.
Также согласуют дальнейшую очистку готового изделия. Агрессивное или интенсивное локальное протирание способно менять внешний вид некоторых поверхностей. Для промышленной панели требования к обслуживанию должны соответствовать выбранному покрытию, иначе ровная отделка быстро станет неодинаковой уже во время эксплуатации.
Таблица причин и первых проверок
Таблица помогает начать диагностику с наблюдаемого признака. Она не устанавливает причину по фотографии и не задаёт универсального ремонта. Любое исправление выполняют в пределах технологии конкретного лака.
| Признак | Что проверить сначала | Чего не делать автоматически |
|---|---|---|
| Сухая полоса между проходами | Шаг, параллельность движения и состояние соседнего участка | Добавлять случайные короткие проходы |
| Шероховатость у дальнего края | Доступ, дистанцию и угол инструмента | Объявлять причиной только материал |
| Перегруженный угол | Повторные проходы и замедление движения | Увеличивать толщину на всей панели |
| Разный блеск соседних деталей | Систему, подготовку и условия выдержки | Менять цветовую рецептуру без проверки |
| Дефект только после перестановки | Контакт с опорами и возраст покрытия | Считать поверхность готовой по одному касанию |
| Включения у отверстий | Пыль в полостях и состояние маскировки | Перекрывать загрязнение новым слоем |
| Полоса на матовом лаке | Равномерность нанесения и требования к ремонту | Полировать участок как глянец |
Расход и толщина: считать нужно готовую систему
Расчёт начинают с окрашиваемой площади, включая предусмотренные торцы и борта. Например, лицевая сторона условной панели размером 1,2 на 0,8 метра имеет площадь 0,96 квадратного метра. Если лакируются две стороны, их учитывают обе. При этом расход на пробу и реальные потери не исчезают из расчёта только потому, что изделие небольшое.
Количество материала связывают с допустимой толщиной и характеристиками выбранного лака. Для понимания зависимости можно рассмотреть условный продукт с объёмной долей нелетучих веществ шестьдесят процентов: мокрый слой сто микрометров соответствует расчётным шестидесяти микрометрам сухого слоя при оговорённых условиях. Это арифметическая иллюстрация, а не рекомендация толщины или рецептура для какой-либо позиции каталога.
Разбавление, если оно предусмотрено, также учитывают корректно. Нельзя сравнивать расход готовой смеси и неразбавленного материала как одинаковые величины. Для закупки полезен подтверждённый результат первой детали: сколько подготовили, сколько осталось и какое покрытие получили после выдержки.
Малый расход сам по себе не доказывает эффективность. Возможно, часть поверхности получила недостаточный слой. Большой расход тоже не является признаком качества: он может отражать потери или перегрузку. Поэтому количество всегда рассматривают вместе с проверкой готовой панели.
Как контролировать прозрачный слой
Способ контроля выбирают до работы. Измеритель общей толщины на металлическом основании может показывать сумму нескольких покрытий, поэтому его показание нельзя без обоснования считать толщиной только лака. Если нужен отдельный параметр прозрачного слоя, применяют предусмотренную методику, учитывающую систему и доступные средства измерения.
Мокрый контроль тоже требует подходящего места и понимания влияния измерения на поверхность. Не следует случайно оставлять след на ответственной лицевой панели ради одного числа. Возможность контрольных образцов или специальных зон согласуют заранее, проверяя, насколько они действительно воспроизводят условия основного изделия.
Визуальный осмотр дополняет измерения. Проверяют равномерность, включения, потёки, сухие зоны и соответствие согласованному виду. При этом красивое отражение не подтверждает автоматически все эксплуатационные свойства, а нужная толщина не оправдывает заметный дефект отделки, если он выходит за требования заказа.
Для серии фиксируют одинаковые точки и условия проверки. Это помогает увидеть изменение процесса, а не различие между двумя произвольно выбранными местами. Если результаты ухудшаются к концу партии, проверяют состояние материала, инструмента и условий, сохраняя связь с последовательностью изготовления.
Исправление дефекта после высыхания
Сначала устанавливают глубину и характер дефекта. Поверхностное включение в пригодном глянцевом лаке, нарушение нижнего цветного слоя и заметная сухая зона не обязательно имеют один ремонтный маршрут. Выбирают способ, разрешённый для материала и соответствующий требуемой отделке.
Если предусмотрены шлифование и полировка, учитывают готовность покрытия и запас толщины. Нельзя бесконтрольно снимать слой, стремясь любой ценой получить гладкость на кромке. После исправления поверхность должна сохранять необходимые свойства и соответствовать согласованному внешнему виду.
Для матового покрытия локальная обработка может быть особенно заметной. Иногда требуется другой объём восстановления, определяемый системой. Решение принимают до начала полировки, потому что случайное изменение блеска способно превратить небольшой исходный дефект в большую видимую зону.
После ремонта повторяют соответствующую проверку и учитывают новые выдержки перед упаковкой. Внешне исправленная панель ещё может быть не готова к контакту с прокладками или крепежом. Завершение визуальной доводки и готовность изделия к дальнейшей операции нужно различать.
Пример: сухая полоса на широкой двери
Представим условную дверь промышленного шкафа, у которой центр получился ровным, а дальняя вертикальная полоса выглядит шероховатой. Сразу обвинять лак было бы преждевременно. Сначала проверяют, мог ли исполнитель сохранять рабочее положение у дальнего края и не увеличивал ли дистанцию, вытягивая руку.
Если проба в удобном положении даёт ровный результат, а дефект повторяется только при прежней установке двери, это повод изменить организацию доступа и подтвердить вывод. При этом остальные параметры оставляют контролируемыми, чтобы проверка действительно показывала влияние выбранного изменения.
После исправления маршрута отрабатывают край и его соединение с основной плоскостью на контрольной детали. Готовое повреждённое изделие восстанавливают отдельно по допустимой технологии. Улучшение следующего нанесения не означает, что уже высохший дефект исчезнет без необходимой подготовки.
В рабочей карте сохраняют положение двери и способ доступа. Так полезное решение становится частью процесса, а не личным приёмом одного работника. При изменении размера панели его проверяют снова: новая ширина может потребовать иного рабочего маршрута.
Пример: соседние панели отличаются блеском
В другой условной ситуации две одинаково колерованные панели выглядят по-разному после лакирования. Проверяют, действительно ли использовались одна система, одинаковая подготовка и согласованный режим. Важно также сравнивать поверхности после сопоставимой выдержки при одном освещении.
Если одна панель была дополнительно полирована, а другая оставлена после нанесения, это существенное различие процесса. Если использовались матовые материалы, локальная доводка могла изменить отделку. Такие причины нельзя исправить заказом чуть другого RAL: цветовая рецептура не управляет всеми особенностями отражения.
При подтверждении ошибки нанесения корректируют соответствующий этап и выполняют новую пробу. Утверждённый образец должен отражать окончательный результат, включая предусмотренную доводку. Для следующей партии сохраняют именно эту последовательность, а не только номер банки и цвет нижней эмали.
Перед упаковкой и сборкой
После лакирования заранее планируют, когда панель можно перемещать, устанавливать и упаковывать. Эти операции создают контактную нагрузку, которая отличается от лёгкого касания при осмотре. Готовность определяется выбранной системой и фактическими условиями выдержки.
Прокладки и упаковка должны быть пригодны для поверхности и режима. Если свежий лак долго контактирует с неподходящим материалом, возможны следы, которые обнаружатся уже при распаковке. Поэтому упаковочную операцию полезно проверить на первом изделии, особенно при ответственной глянцевой или матовой отделке.
Места крепления и кромки осматривают после пробной сборки, если она предусмотрена. Повреждения не скрывают формальной отметкой о ранее выполненной приёмке. Если конструкция регулярно травмирует покрытие при монтаже, нужно разобраться с последовательностью, допусками и обращением с деталью.
Если работа прервалась посреди панели
Остановка может произойти из-за перебоя подачи, неисправности инструмента или другой причины. Сначала устраняют проблему, не пытаясь одновременно продолжать нанесение неизвестным факелом. Затем оценивают, в каком состоянии находится покрытие и допускается ли продолжение по технологии выбранного лака. Одинаковая пауза в разных условиях не обязательно имеет одинаковые последствия.
Если приходится готовить новую смесь, её не считают способом обновить свойства старого остатка. Соблюдают требования к материалу и оборудованию, а смешивание свежего и уже выработавшего рабочее время состава не используют для продления процесса. Возобновление должно давать понятные условия, которые можно проверить на пробе до возвращения к изделию.
Границу остановки отмечают для последующей оценки. После полного рабочего цикла проверяют её при согласованном освещении вместе с соседними зонами. Если она заметна, выбирают допустимый ремонт, учитывая всю поверхность панели. Документирование паузы помогает объяснить локальный дефект и не искать его причину в случайной партии колерованной эмали под лаком.
Что проверить, если первые панели хорошие, а последние хуже
Изменение результата по ходу серии — полезный диагностический признак. Сравните время приготовления материала, фактические условия в рабочей зоне и состояние инструмента. Возможно, изменился один существенный параметр, тогда как формально использовались те же настройки. Запись последовательности позволяет увидеть эту связь и сократить число случайных предположений.
Также проверьте, не поменялось ли положение последних деталей. При заполнении зоны сушки исполнителю иногда остаётся меньше места, и проход становится неудобным. В другой ситуации последний материал наносят из стремления израсходовать остаток, хотя рабочие условия уже отличаются от начала. Такие организационные причины могут проявляться как дефект покрытия.
Сравнение проводят на сопоставимых поверхностях после одинаково предусмотренной выдержки. Затем изменяют проверяемый фактор и оценивают контрольную деталь. Не нужно сразу менять марку лака, колеровку базы и все настройки: при удачном результате будет невозможно понять, какое действие действительно помогло и что следует закрепить в процессе.
Карта результата для повторной партии
Сохраните точный лак, компоненты, основание и утверждённый образец отделки. К ним добавьте положение панели, используемое оборудование и существенные рабочие параметры. Для большого изделия полезно отметить начало маршрута и зоны, требующие отдельного внимания. Эти сведения позволяют повторить удачный цикл без попытки восстановить его по памяти.
Укажите, выполнялась ли окончательная доводка и какая поверхность была принята. Если одна партия согласована после полировки, а следующая оценивается сразу после сушки, сравнение уже не описывает одинаковый процесс. Аналогично изменение грунта или цветного слоя требует проверки пригодности всей последовательности, даже когда прозрачный материал остался прежним.
Неудачные контрольные образцы тоже могут быть полезны, если на них записана причина и решение. Они показывают исполнителю, чем отличается допустимая фактура от сухой полосы, которую нужно заметить. Хранят только понятные примеры с подтверждёнными пояснениями, чтобы случайный дефектный образец не превратился со временем в новый ориентир качества.
В записи приёмки разделяют внешний вид и готовность к последующим операциям. Панель может уже соответствовать образцу по блеску, но ещё требовать выдержки перед сборкой. Отдельная отметка о допустимом времени упаковки помогает передать изделие следующему участку без поспешного контакта с поверхностью и сохранить результат аккуратного нанесения.
Частые вопросы о сухих краях
Можно ли убрать сухую полосу ещё одним мокрым проходом?
Это зависит от состояния слоя и технологии продукта. Случайное повторное нанесение может перегрузить соседние зоны или создать другие дефекты. Сначала выясняют причину и допустимый способ продолжения, затем исправляют по согласованному маршруту.
Есть ли одна правильная дистанция для всех лаков?
Нет, она зависит от оборудования, материала и режима. Ориентируются на подходящие данные и подтверждают результат пробой. Постоянство выбранного рабочего движения важно, но само число нельзя переносить между разными распылителями без проверки.
Нужно ли лакировать любую промышленную эмаль?
Только если это предусмотрено совместимой системой и задачей. Дополнительный слой меняет процесс и окончательную поверхность. Его необходимость и пригодность проверяют до заказа материала, а не добавляют автоматически ради предполагаемой прочности.
Почему после полировки матовая панель стала пятнистой?
Полировка может изменить блеск обработанной зоны. Для матовой отделки применяют предусмотренный ремонтный способ, который сохраняет согласованный вид. Если пятно уже появилось, оценивают допустимый объём восстановления всей затронутой поверхности.
Подобрать материалы: Лаки.