Под термостойкую краску металл готовят с учётом всей будущей системы и реального нагрева. Обычный грунт, случайный преобразователь ржавчины или толстый выравнивающий слой могут стать её слабым местом, даже если верхняя эмаль рассчитана на высокую температуру. Поэтому задача состоит не в том, чтобы нанести побольше защитных материалов, а в том, чтобы получить нужное основание и только предусмотренные слои. Разберём, как подготовить промышленную деталь, проверить старое покрытие и избежать лишних операций, которые мешают работе системы.
Начните с температуры металла и условий службы
До выбора подготовки нужно определить, какой нагрев получает именно окрашиваемая поверхность. Температура газа внутри оборудования, воздуха рядом и наружной стенки может различаться. Для сложной конструкции важно учитывать наиболее горячие зоны, переходные режимы и повторяющиеся циклы. Одного числа из названия технологического процесса недостаточно, чтобы выбрать покрытие и требования к основанию.
Уточните характер воздействия: постоянный сухой нагрев, периодическое охлаждение, влага, конденсат, контакт с химическими веществами или работа под изоляцией. Эти условия могут требовать разных систем. Материал, пригодный для определённой температуры на открытой сухой поверхности, не становится автоматически подходящим для другого сочетания нагрузок. Подготовка должна соответствовать выбранному эксплуатационному решению, а не только максимальной цифре на упаковке.
Не смешивайте термостойкую декоративно-защитную окраску с огнезащитой конструкции. Это разные задачи с разными требованиями. Если оборудование или элемент должен соответствовать специальному назначению, выбирают соответствующую систему и порядок работ. В этой статье рассматривается подготовка под промышленное термостойкое покрытие, а не замена расчётного решения по огнестойкости обычной эмалью похожего цвета.
Почему важен каждый слой, а не только финиш
Нагрузка действует на всю систему. Если под термостойкой эмалью остаётся материал, не рассчитанный на рабочие условия, он может изменить состояние и нарушить сцепление. Верхняя краска не превращает неподходящий грунт или старую эмаль в термостойкие. Поэтому перед ремонтом определяют состав существующих слоёв и допустимость их сохранения, а не оценивают только прочность при комнатной температуре.
Тот же принцип относится к локальным материалам выравнивания, промежуточным обработкам и ремонтным подкраскам. Маленькая площадь не отменяет требований к совместимости. Если на детали оставлен случайный участок другого материала, поведение системы может стать неоднородным. Для ответственного изделия рабочая спецификация должна описывать все слои и допустимые локальные исключения, если они вообще предусмотрены.
Лишним считается слой, который не выполняет подтверждённую функцию в выбранной системе. Это не означает, что термостойкая окраска всегда должна быть однослойной или наноситься исключительно на голый металл. В некоторых системах используется подходящий грунт. Решение определяется конкретным сочетанием материалов, основания, температуры и среды, а не общим правилом «грунт нужен всегда» или «грунт запрещён».
Определите материал детали и её состояние
Углеродистая сталь, нержавеющий металл, алюминий и другие основания требуют своего подхода. Некоторые термостойкие продукты рассчитаны на ограниченный набор поверхностей. Не выбирайте подготовку по слову «металл» без уточнения. На детали также могут быть специальные покрытия и обработанные посадочные места, сохранность которых важна для конструкции и должна учитываться до очистки.
Осмотрите коррозию, окалину, повреждения, швы и кромки. Если металл потерял сечение или имеет дефект, сначала решают вопрос пригодности и ремонта самой детали. Окраска не восстанавливает геометрию и прочность. После удаления старого слоя состояние может оказаться хуже, чем ожидалось, поэтому полезно предусмотреть этап повторного осмотра до нанесения нового покрытия.
Уточните, какие поверхности вообще подлежат окраске. Контакты, резьбы, уплотнительные плоскости, отверстия и сопряжения могут иметь отдельные требования. Их нельзя автоматически покрывать вместе с наружной стенкой. Подготовка включает защиту таких зон и организацию доступа, чтобы очистка и окраска не изменили работу узла даже при хорошем внешнем результате.
Что делать со старой краской
Если прежняя система известна и допускается её сохранение, оценивают состояние, толщину и совместимость ремонта. Если происхождение слоёв неизвестно, простой тест на царапание не подтверждает их пригодность к нагреву. Нужно выбрать обоснованный маршрут: установить состав и допустимость либо удалить неподходящее покрытие до основания требуемого состояния. Не закрывайте неопределённость дополнительным термостойким слоем.
Особое внимание уделяют местам прежних подкрашиваний. Они могли выполняться другим материалом и иметь большую локальную толщину. После нагрева именно такие участки иногда ведут себя иначе, чем основная поверхность. При обследовании сравнивают цвет, рельеф и историю ремонта, но окончательное решение принимают по подтверждённой системе и состоянию, а не по внешнему сходству.
Непрочные, растрескавшиеся и отслаивающиеся участки удаляют необходимым способом. Границу ремонта определяют по устойчивому основанию, а не по удобному прямоугольнику маскировки. Если при подготовке зона повреждения увеличивается, уточняют объём работ. Локальный ремонт должен иметь понятные пределы и переходы, которые совместимы с последующей эксплуатацией и выбранной технологией.
Обезжиривание до механической очистки
На промышленных деталях часто остаются масла, смазки, технологические загрязнения или следы эксплуатации. Если сразу пройти по ним абразивом, загрязнение можно распределить по металлу и инструменту. Поэтому сначала выполняют подходящую предварительную очистку. Её способ выбирают по веществу, основанию и возможности последующего удаления очистителя, не считая любой растворитель универсальным решением.
Работайте чистыми материалами и контролируйте перенос загрязнения. На небольшой детали это может быть аккуратная локальная очистка, на большой конструкции — другой согласованный процесс. Важно удалить загрязнение, а не просто растворить и размазать его тонким слоем. Оставшийся след способен мешать нанесению и проявиться позже, когда поверхность начнёт работать при нагреве.
Если масло продолжает поступать из узла или проявляется из пористой поверхности, сначала устраняют причину и подтверждают чистоту. Термоэмаль не должна изолировать продолжающуюся утечку. Также нельзя считать плановый первый нагрев способом выжечь всё, что не удалось очистить. Подготовку выполняют до нанесения, чтобы покрытие формировалось на пригодном основании.
Окалина и плотная ржавчина требуют отдельного внимания
Окалина может выглядеть плотной и прочно связанной с поверхностью, но её допустимость определяется системой. Не приравнивайте отсутствие рыжего цвета к готовности металла. Если требуется удаление окалины, его выполняют выбранным методом до установленного результата. Поверхностное приглаживание щёткой не гарантирует, что нужная подготовка достигнута по всей площади.
Ржавчина в ямках и под старыми слоями также требует реального доступа. Инструмент, проходящий только по выступам, оставляет углубления необработанными. После очистки осмотрите поверхность повторно. Для глубоко повреждённого металла может понадобиться иной метод подготовки или решение о восстановлении детали. Нанесение нескольких дополнительных слоёв не заменяет эти действия.
Не назначайте химический преобразователь ржавчины автоматически перед любой термостойкой краской. Его остаток становится частью системы и тоже должен соответствовать дальнейшему режиму. Если сочетание не подтверждено, выбирают предусмотренную подготовку без такого промежуточного материала. Принцип «сначала всё обработать химией для надёжности» может добавить неопределённость вместо улучшения защиты.
Чистота и профиль поверхности — разные характеристики
Очищенный металл может оставаться слишком гладким для конкретного покрытия, а шероховатая поверхность — содержать масло, соли или пыль. Поэтому оценивают обе характеристики отдельно. Требуемая степень очистки и профиль задаются системой. Нельзя заменить их общим выражением «зачистить до блеска», которое разные исполнители понимают по-разному и которое не описывает все важные параметры.
Слишком грубый профиль тоже не является универсальным преимуществом. Для тонкого термостойкого слоя важно, чтобы подготовка соответствовала его назначению и толщине. Выступы и глубокие риски могут усложнить равномерное покрытие. Подбирают метод и рабочий материал под требуемый результат, а не используют самый агрессивный инструмент только ради быстрого снятия старой краски.
Если применяется контроль профиля, выполняйте его подходящим способом и на представительных участках. Для сложной геометрии учитывают кромки, углубления и зоны, где инструмент работал иначе. Хороший результат на широкой плоскости не подтверждает всю деталь. В рабочей записи полезно связать способ подготовки с принятым состоянием, чтобы следующая партия повторяла именно результат.
Ручная и механизированная подготовка
Ручной инструмент удобен для небольших участков и локального контроля. Механизированная обработка может быть производительнее, но требует управления давлением, доступом и состоянием рабочего элемента. Выбор зависит от требований покрытия. Для некоторых систем допустимость или предельный режим эксплуатации связаны со способом подготовки, поэтому нельзя без проверки заменить абразивоструйную очистку лёгким матированием.
Проволочная щётка, шлифовальный материал и другой инструмент оставляют разные поверхности. Следите, чтобы очистка не превращалась в полирование оставшихся продуктов коррозии. Забитый абразив может плохо снимать материал и увеличивать нагрев участка при сильном давлении. Рабочий элемент заменяют по фактическому состоянию, не пытаясь добиться результата только усилием руки.
На тонких панелях важна сохранность формы. Не создавайте глубокие риски и локальное повреждение металла ради удаления небольшой точки. Для труднодоступной зоны лучше выбрать подходящий способ доступа или инструмент. Если достигнуть требований имеющимися средствами невозможно, это повод пересмотреть процесс, а не снизить критерий подготовки без оценки последствий для термостойкой системы.
Если используется абразивоструйная очистка
Для такого процесса заранее определяют требования к степени очистки и профилю, подходящий абразив и возможность доступа. Подготовка должна быть одинаково качественной на плоскости, возле швов и в углублениях. Нельзя принимать всю деталь по одному самому удобному участку. Защитите поверхности, которые не должны подвергаться обработке, и проверьте возможность удаления абразива после завершения.
Состояние рабочей среды и оборудования влияет на чистоту. Загрязнённый абразив, масло или влага в воздушной линии могут испортить поверхность во время самой подготовки. Поэтому контроль процесса включает не только вид металла, но и условия работы. Если после очистки обнаружено загрязнение, его нужно устранить и восстановить требуемое состояние, а не закрывать первым слоем краски.
Организуйте передачу к окраске так, чтобы поверхность не успела загрязниться или изменить состояние. После перерыва её проверяют снова. При появлении новой коррозии порядок восстановления определяется системой. Важно не только получить нужный результат в момент выхода из камеры, но и сохранить его до фактического нанесения термостойкого покрытия на изделие.
Нержавеющая сталь и другие специальные основания
На нержавеющей поверхности отсутствие ржавчины не означает, что подготовка не нужна. Проверяют чистоту, состояние и необходимый профиль для выбранного материала. Инструмент и абразив должны быть пригодны для этого основания. Не переносите загрязнение от обработки обычной стали на чувствительную поверхность, особенно если требования к изделию предусматривают разделение таких операций.
Для алюминия, оцинкованных и иных поверхностей сначала подтверждают допустимость самой термостойкой системы в нужных условиях. Не все продукты рассчитаны на эти материалы, и общий температурный показатель эмали не отвечает на вопрос сцепления. Подготовка может отличаться от очистки углеродистой стали. Отдельно учитывают функциональные слои, которые нельзя случайно удалить или изменить без согласованного решения.
Если изделие состоит из нескольких материалов, границы подготовки и окраски определяют по каждому участку. Единственная краска на всю сборку удобна организационно, но технически подходит не всегда. Для сложного узла лучше заранее выбрать рабочий маршрут и провести пробу на представительном сочетании, чем обнаружить различия поведения после первого нагрева готового оборудования.
Нужен ли грунт под термостойкую эмаль
Ответ начинается с требований конкретного покрытия. Если оно предусмотрено для нанесения на подготовленный металл без грунта, случайный промежуточный слой не добавляют ради привычки. Если система включает определённый термостойкий грунт, его нельзя исключить только ради сокращения числа операций. В обоих случаях важны совместимость, допустимая толщина и условия службы всей конструкции.
Надпись «антикоррозионный» на обычном грунте не подтверждает пригодность к высокой температуре. Аналогично слово «цинковый» не описывает автоматически нужное связующее и режим. Для системы подбирают точный продукт, а не любую краску с похожим пигментом. При замене требуется техническое обоснование, поскольку материал нижнего слоя непосредственно влияет на работу верхнего покрытия.
Если грунт предусмотрен, проверяют его состояние перед перекрытием: нужную выдержку, чистоту, толщину и отсутствие дефектов. Термостойкий финиш не исправит непрочный или неправильно сформированный подслой. Не накапливайте дополнительную толщину на локальных участках без учёта общей системы. Контроль должен охватывать и основной слой, и места ремонта, кромки и повторные проходы.
Как отличить нужный слой от лишнего
| Предлагаемое действие | Когда оно обосновано | Что проверить до выполнения |
|---|---|---|
| Нанести грунт | Он входит в подтверждённую термостойкую систему | Точный продукт, основание, температуру, толщину и перекрытие |
| Оставить старое покрытие | Его состав и состояние допускают такой ремонт | Совместимость, сцепление, суммарную толщину и историю нагрева |
| Использовать химическую обработку ржавчины | Она прямо допустима в выбранном маршруте | Состояние остатка и его пригодность под дальнейшие слои |
| Выровнять дефект отдельным материалом | Материал подходит к основанию и рабочему режиму | Температурную стойкость и допустимость в конструкции |
| Добавить ещё один слой эмали | Он нужен для предусмотренной системы и толщины | Межслойную выдержку и отсутствие превышения допуска |
| Покрыть прозрачным лаком | Такой финиш предусмотрен для данного назначения | Стойкость всего сочетания, цвет и блеск после нагрева |
Шпатлёвка и выравнивание перед нагревом
Обычный кузовной или строительный выравнивающий материал нельзя автоматически применять под термостойкую окраску промышленной детали. Его температурные ограничения и совместимость должны соответствовать задаче. Если основание имеет глубокую выемку, сначала решают способ восстановления геометрии. Толстая эмаль не является заменой ремонта, а неподходящий наполнитель может стать слабым звеном системы.
Для некоторых изделий небольшая фактура основания допустима, для других требуется определённый внешний вид или точность поверхности. Согласуйте это заранее. Не создавайте сложный декоративный слой там, где он не нужен и не предусмотрен, но и не скрывайте повреждение под общим обещанием термостойкости. Требования к виду, функции и защите должны быть совместимы между собой.
Если специальное выравнивание разрешено, проверяют весь процесс на образце, включая предусмотренный температурный режим. Оценка только после высыхания при комнатных условиях неполна. При отсутствии подходящего материала рассматривают другой способ ремонта детали или иной критерий внешнего вида. Это техническое решение принимают до окраски, чтобы не удалять позднее уже сформированную многослойную систему.
Соли, пыль и остатки очистителей
После механической обработки поверхность должна быть освобождена от снятых частиц и других загрязнений. Для определённых условий эксплуатации важно проверить растворимые остатки, которые не всегда видны. Органическая протирка не заменяет любой способ очистки. Метод выбирают по загрязнению и требованиям системы, а результат контролируют до нанесения, когда поверхность ещё доступна для оценки.
Если использовалась смывка старой краски, необходимо полностью выполнить предусмотренный порядок удаления её остатков. Нельзя рассчитывать, что дальнейший нагрев сам завершит очистку. Подобное предположение переносит проблему под новый слой. Для сложного профиля заранее проверяют, можно ли удалить состав из углублений и стыков; если нет, выбирают другой процесс подготовки.
Сжатый воздух для удаления пыли должен быть пригоден для операции и не загрязнять металл маслом или влагой. Не раздувайте снятые частицы на соседнюю принятую деталь. После завершения очистки используйте чистые опоры и средства перемещения. Следы пальцев, загрязнённые прокладки и случайная смазка способны испортить поверхность уже после качественной механической подготовки.
Сварные соединения и участки сложной геометрии
У швов удаляют то, что мешает получить необходимое состояние под покрытие: непрочные образования, брызги и загрязнения в рамках допустимой обработки конструкции. Острые выступы и недоступные впадины оценивают отдельно. Не сошлифовывайте ответственный металл произвольно ради ровного вида. Если требуется ремонт соединения или контроль его состояния, это выполняют до нанесения новой краски.
Кромки, углы и обратные стороны должны входить в план подготовки. Удобно осматривать деталь в нескольких положениях, если конструкция позволяет это сделать. Зона, которую плохо видно при очистке, часто остаётся недоработанной и при окраске. Поэтому доступ организуют заранее, включая опоры, освещение и возможность безопасно перемещать изделие без касания подготовленных поверхностей.
Если система предусматривает отдельную обработку сложных участков при нанесении, её учитывают в общей толщине. Дополнительное внимание к шву не означает неограниченное количество материала. Для тонких термостойких покрытий важно одновременно обеспечить покрытие геометрии и не создать локальный избыток. Подготовка должна помогать этому, а не оставлять форму, которую пытаются компенсировать толстой каплей.
Маскировка функциональных поверхностей
Перед очисткой и окраской обозначьте резьбы, посадки, контакты, таблички и другие места, которые нужно сохранить. Способ защиты выбирают по операции. Маскировка для механической подготовки и материал, остающийся во время нанесения, могут иметь разные требования. Не рассчитывайте, что любая малярная лента одинаково выдержит абразивное воздействие, растворитель и последующий режим работы.
После завершения соответствующего этапа защиту снимают или заменяют установленным способом. Перед нагревом проверяют, не остались ли посторонние материалы там, где их быть не должно. Лента не становится частью термостойкой системы только потому, что её забыли удалить. В отверстиях и стыках особенно легко пропустить небольшой фрагмент, поэтому осмотр должен включать эти места.
Для границы окраски важно не накапливать лишнюю толщину у края маскировки. Порядок нанесения и снятия подбирают по материалам, а результат проверяют на пробе. Если участок будет контактировать с уплотнением или соседней деталью, оцените влияние границы на сборку. Аккуратная подготовка должна сохранять функциональность изделия вместе с его внешним видом.
Условия нанесения и момент передачи из подготовки
Поверхность должна находиться в допустимом для нанесения состоянии. Рабочая температура оборудования и температура при окраске — разные параметры. Термостойкость готового покрытия не означает, что его можно распылять на произвольно горячую деталь. Нанесение на горячие поверхности требует специально подходящего продукта и процесса; обычную эмаль нельзя использовать так по одному названию.
Проверьте состояние воздуха, материала и металла, а также риск увлажнения поверхности. Массивная деталь может дольше сохранять холод или тепло, чем окружающее пространство. Значение на настенном термометре не описывает её автоматически. Подготовку и окраску планируют совместно, чтобы переход происходил в допустимых условиях без неопределённой паузы и повторного загрязнения.
После перерыва выполните повторный осмотр. Если поверхность загрязнилась, появилась коррозия или нарушилась защита функциональных зон, восстановите нужное состояние. Не начинайте нанесение по вчерашней отметке о приёмке. Важно, каким металл является сейчас, в момент формирования первого слоя системы. Именно это состояние определяет исходные условия для дальнейшей работы покрытия.
Подготовка образца для проверки всей системы
Представительный образец должен повторять металл, способ очистки, профиль и предусмотренные слои. Гладкая случайная пластина с другой подготовкой не подтверждает результат на реальном изделии. Если есть сложная кромка или шов, включите аналогичную геометрию в пробу. Тогда можно увидеть, удаётся ли нанести систему без пропусков и локального избытка материала.
Проверку проводят после установленных выдержек и, если требуется, соответствующего температурного режима. Не придумывайте собственный ускоренный прогрев для оценки качества. Реальный процесс может включать разные стадии формирования покрытия, а резкое изменение условий даст непоказательный или повреждающий результат. Режим проверки должен соответствовать назначению материала и принятой технологии изделия, включая безопасную организацию нагрева.
Оценивайте не только отсутствие отслоения, но и другие согласованные признаки: состояние поверхности, цвет, блеск и пригодность к дальнейшему обращению. Для промышленной защиты набор проверок определяется задачей. Если проба не проходит, разберите причину по этапам — основание, подготовка, слои, толщина и режим. Добавлять ещё одну краску поверх неудачного образца без диагностики не следует.
Пример: новый стальной кожух
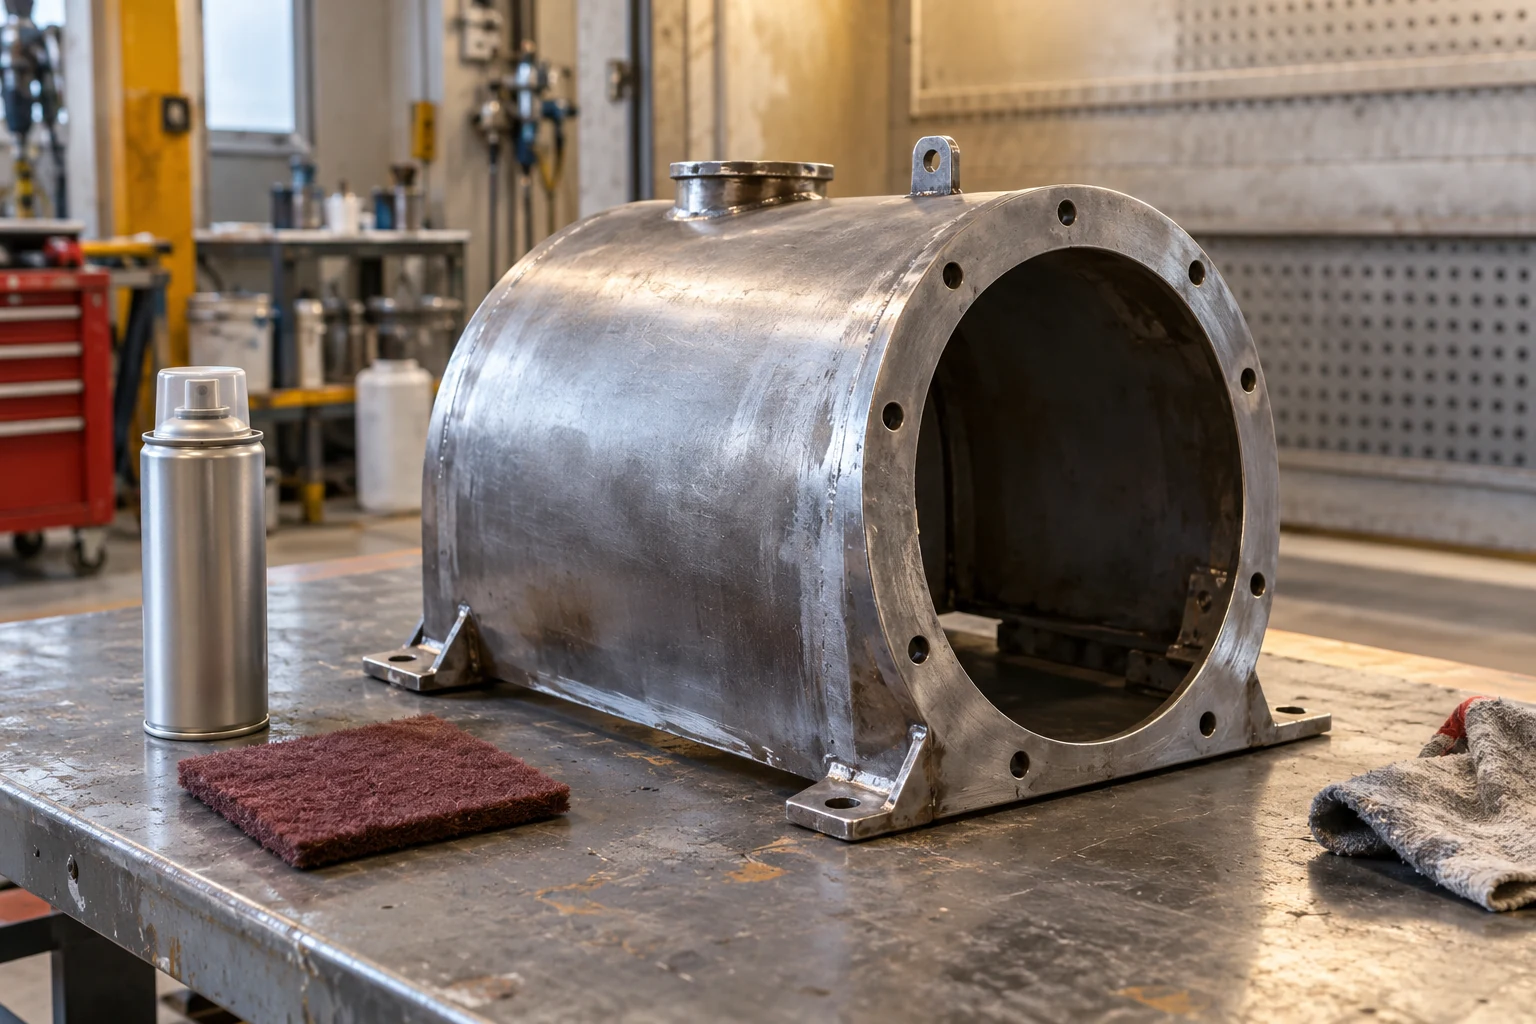
Представим изготовление нового кожуха, который будет работать при известном нагреве. На металле есть технологическое масло, местами окалина и следы сварки. Сначала выбирают термостойкую систему для реальных условий, затем составляют подготовку под неё. Наличие нового металла не означает готовности к окраске: загрязнения и состояние поверхности нужно привести к установленным требованиям.
После предварительной очистки выполняют необходимую механическую обработку, включая швы и кромки. Осматривают металл, удаляют пыль и подтверждают профиль. Если система наносится непосредственно на подготовленное основание, обычный универсальный грунт не добавляют. Если предусмотрен специальный грунт, используют именно согласованный вариант с контролем его толщины и состояния перед перекрытием.
На образце подтверждают нанесение и дальнейшее поведение системы, затем запускают производственную партию. В рабочей записи сохраняют металл, метод подготовки, материалы и условия. Это позволяет следующему заказу повторить результат без догадки, какой слой был «на всякий случай». Для нового изделия такая ясность особенно полезна: она формирует нормальный маршрут ещё до появления истории ремонтов.
Пример: старая деталь с неизвестными перекрасками
В другой условной ситуации восстановить нужно нагреваемую деталь, которую несколько раз окрашивали разными материалами. На холодной поверхности некоторые участки держатся прочно, но при работе появляются трещины. Первым шагом становится обследование системы и металла. Недостаточно выбрать эмаль с более высокой указанной температурой, оставив все прежние слои без оценки.
Если пригодность старых материалов подтвердить нельзя, выбирают соответствующее удаление и подготовку основания. При химическом снятии учитывают полное удаление остатков; при механическом — требуемую чистоту, профиль и сохранность детали. После очистки осматривают зоны, где раньше скрывались повреждения. При необходимости корректируют объём ремонта, прежде чем наносить новую систему.
Далее используют только предусмотренные слои и контролируют толщину. Особое внимание уделяют местам, где раньше было много локальных подкрашиваний: повторное накопление материала может воспроизвести проблему. Результат проверяют в установленном порядке с учётом нагрева. Рабочая задача состоит в создании понятной системы от металла до финиша, а не в очередном маскирующем перекрытии.
Пример: локальное повреждение на исправном покрытии
Предположим, на промышленной детали с известной термостойкой системой возник небольшой механический скол. Основное покрытие исправно, а ремонт допускается установленным способом. Сначала определяют глубину и границы повреждения, проверяют основание и состояние края. Если требуется обработка металла, выполняют её в нужном объёме, сохраняя пригодные соседние слои по правилам системы.
Границу перехода готовят так, чтобы новое нанесение попадало на допустимую поверхность. Количество материала контролируют особенно тщательно: маленькая площадь провоцирует повторные проходы и толстую каплю. Если ремонт включает грунт, его используют только в предусмотренном сочетании. Универсальная краска для сколов похожего цвета не становится подходящим ремонтом высокотемпературной системы по одному внешнему совпадению.
После выдержки проверяют качество, затем выполняют необходимый режим дальнейшей подготовки к эксплуатации. Для видимой части сравнивают цвет и фактуру с установленным эталоном, учитывая допустимую заметность ремонта. Если требуемый результат локально не достигается, пересматривают объём обработки. Такой подход сохраняет исправную систему там, где это допустимо, и не накапливает случайные материалы на повреждённой точке.
Цвет по каталогу и подготовка под него
Возможности колеровки термостойкой системы нужно уточнять вместе с температурой и условиями службы. Не вся палитра обычных промышленных эмалей автоматически доступна с теми же пределами нагрева. Если заказчик указывает RAL, NCS или иной каталог, проверяют реализацию цвета в нужном продукте, требуемый блеск и ожидания по виду после предусмотренного режима эксплуатации.
Не пытайтесь получить нужную укрывистость за счёт неограниченного увеличения толщины. Для термостойких покрытий избыток материала может быть столь же нежелателен, как недостаток. Если цвет не получается в разрешённой системе, решают вопрос подбором подходящего продукта или согласованием иного результата. Случайный цветной подслой с обычной температурной стойкостью не является правильной подложкой только ради удобного оттенка.
На образце воспроизводят подготовку и все слои, затем оценивают законченный вид. Риски, остаточная шагрень основания и локальные выравнивания влияют на отражение света. Поэтому цветовой эталон полезно согласовать на технологически представительном покрытии. Образец обычной эмали на гладкой карточке не описывает автоматически результат термостойкой системы на реально подготовленной промышленной детали.
Приёмка поверхности перед первым слоем
Если часть прежней системы сохраняется, полезно заранее составить карту характерных толщин, когда выбранный метод измерения применим к основанию и геометрии. Отдельно отметьте места повторных ремонтов, кромки и зоны с выраженным рельефом. Итоговое измерение после новой окраски показывает суммарный результат и не всегда позволяет понять, сколько материала относится к старому слою. Поэтому исходные данные помогают контролировать локальное накопление при ремонте.
Прибор используют в предназначенном диапазоне, с нужной настройкой и учётом свойств основания. На маленькой детали, возле края или на шероховатой поверхности показания требуют правильной интерпретации. Не делайте вывод по одному случайному измерению в удобной точке. Выберите представительные участки и сопоставьте результат с требованиями системы. Если метод здесь неприменим, предусмотрите другой способ контроля, а не записывайте сомнительное число как точное.
После каждого предусмотренного этапа сохраняйте необходимые данные, чтобы следующий сотрудник понимал состояние системы. При локальном ремонте особенно важно связать измерения с расположением участка. Запись «толщина в норме» без обозначения места мало помогает, если рядом остаётся старая многослойная подкраска. Такой контроль позволяет обоснованно решить, где покрытие можно сохранить, а где его нужно удалить или восстановить иным способом до завершения работы.
Проверку удобно разделить на несколько конкретных вопросов. Установлен ли материал основания? Достигнута ли требуемая чистота и профиль? Удалены ли неподходящие старые слои и остатки очистки? Подготовлены ли швы, кромки и сложные зоны? Защищены ли функциональные поверхности? Такой порядок помогает обнаружить пропуск до того, как металл будет закрыт краской.
Затем проверяют фактические условия и готовность дальнейшего процесса. Материал должен быть подготовлен, оборудование исправно, а маршрут нанесения понятен. Если очищенная деталь будет долго ждать, риск повторного загрязнения возрастает. Лучше согласовать размер партии подготовки со скоростью окраски, чем заранее очистить слишком много изделий и затем восстанавливать их состояние перед работой.
Зафиксируйте принятие в объёме, необходимом для производства. Для повторяемых деталей полезны фотографии характерных зон, данные контроля и идентификация партии. Запись не заменяет осмотр, но помогает передавать результат между сотрудниками. После первого слоя часть исходных признаков уже скрыта, поэтому подтверждение подготовки должно относиться именно к моменту перед нанесением.
Частые вопросы о подготовке под термостойкую краску
Можно ли использовать обычный эпоксидный грунт под термостойкой эмалью? Только если конкретное сочетание подтверждено для нужной температуры и среды. Само название связующего не определяет пределы всей системы. Верхний термостойкий слой не повышает автоматически стойкость нижнего. Если предусмотрен иной грунт или нанесение по металлу, следуют выбранному маршруту без самовольной подмены.
Нужно ли обязательно наносить преобразователь ржавчины после зачистки? Нет, такой этап должен быть обоснован системой. При достигнутом требуемом состоянии металла он может быть лишним, а неподходящий остаток создаст новую неопределённость. Если ржавчина остаётся там, где её быть не должно, сначала исправляют подготовку. Химическая обработка не служит универсальным обходом требований к очистке.
Можно ли закрасить окалину, если она выглядит плотной? Решение определяется требованиями покрытия. Плотный внешний вид не подтверждает пригодность слоя к длительной работе под краской. Если требуется его удаление, подготовку выполняют до установленного результата. Не заменяйте этот этап дополнительной толщиной термостойкой эмали: сцепление с основанием и количество верхнего материала являются разными вопросами.
Почему нельзя просто сделать слой толще для надёжности? Толщина задаётся продуктом и системой. Её превышение может изменить формирование покрытия и поведение при нагреве. Дополнительный материал не исправляет загрязнение, неподходящий грунт или слабый старый слой. Для надёжного результата сначала обеспечивают основание и допустимую конструкцию покрытия, затем контролируют нанесение в требуемом диапазоне.
Можно ли красить сразу после прогрева и выжигания загрязнений? Нагрев не заменяет установленную очистку, а нанесение допускается только при подходящем состоянии и температуре поверхности. После любых предварительных операций проверяют фактический результат. Не считайте отсутствие видимого масла доказательством полной подготовки. Для изделия нужен повторяемый технологический маршрут, включающий необходимые очистку, профиль и контроль.
Как сохранить подготовку до начала окраски
Используйте чистые опоры, организуйте перемещение без касания рабочих поверхностей и отделите принятые детали от пыльных операций. При задержке обозначьте статус и выполните повторную проверку перед нанесением. Все предусмотренные слои должны начинаться на понятном основании. Именно это позволяет сократить лишние операции и получить термостойкую систему, в которой каждый материал выполняет подтверждённую задачу.
Подобрать материалы: Термостойкие покрытия.