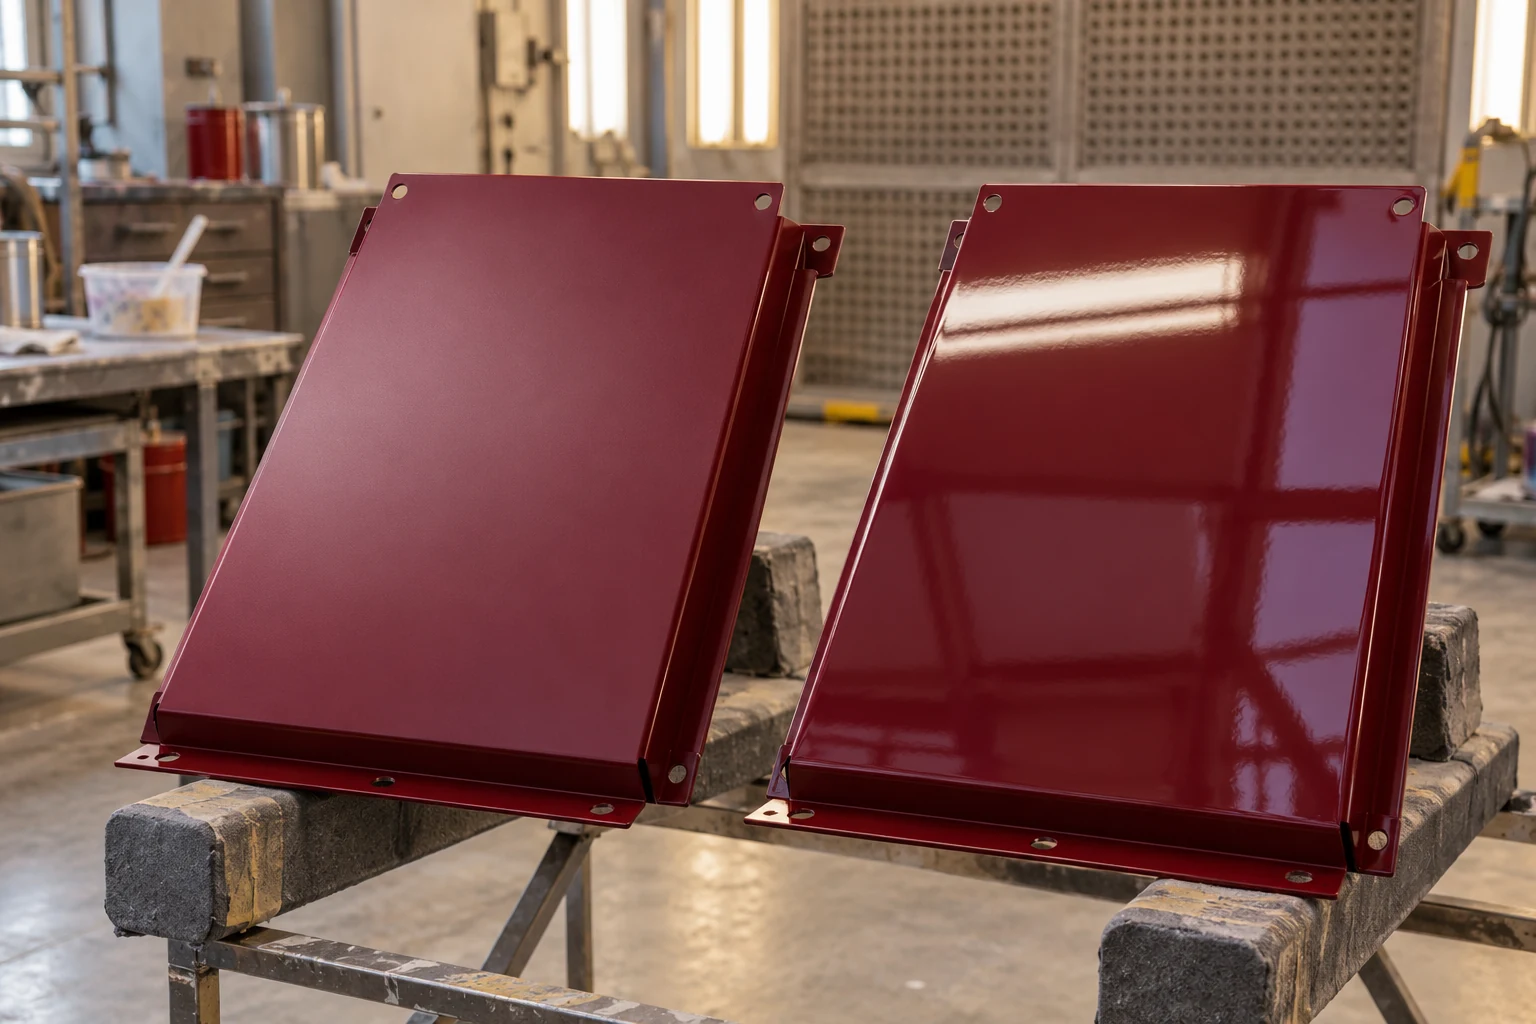
Матовый и глянцевый лак меняют не только количество бликов. Один и тот же цвет под ними может восприниматься иначе, а следы подготовки, отпечатки и локальный ремонт — становиться более или менее заметными. Для промышленного оборудования выбор зависит от назначения поверхности, освещения, очистки и соседних деталей. При этом степень блеска сама по себе не показывает химическую стойкость или прочность материала. Разберём, как выбрать внешний вид осмысленно, согласовать его с колеровкой по каталогу и проверить готовую систему до окраски партии корпусов или панелей.
Начните с назначения поверхности
Лицевая панель прибора, защитный кожух и основание станка выполняют разные функции. На одной поверхности важны читаемость маркировки и отсутствие мешающих отражений, на другой — согласованный декоративный вид, на третьей — стойкость к предусмотренной очистке. Поэтому выбор «матовый или глянцевый» начинается с вопроса, кто и в каких условиях будет видеть и использовать деталь. Одна степень блеска не обязана быть оптимальной для всего оборудования.
Опишите расстояние и направление обычного наблюдения, освещение, соседние материалы и характер прикосновений. Если оператор постоянно касается панели, внешний вид после обращения важнее впечатления от нетронутого образца. Если корпус стоит рядом с другой окрашенной конструкцией, нужно согласовать их сочетание. Эти данные помогают определить критерии до закупки лака и избежать выбора только по красивой фотографии.
Затем проверьте эксплуатационные требования: температуру поверхности, мойку, контакт с веществами, истирание и условия размещения. Лак должен подходить к ним в составе системы. Нельзя считать матовое покрытие автоматически более стойким из-за незаметных бликов или глянцевое — более прочным из-за гладкого вида. Эти свойства относятся к конкретному материалу, подготовке и формированию слоя.
Чем визуально различаются матовая и глянцевая поверхности
Глянцевая поверхность даёт более выраженное направленное отражение. На ней хорошо видны окружающие предметы и светильники, а качество плоскости может заметно влиять на впечатление. Матовая поверхность рассеивает свет иначе и обычно создаёт менее выраженные отражения. Между этими состояниями существует широкий диапазон вариантов, которые в быту называют полуматовыми, сатиновыми или полуглянцевыми.
Такие названия удобны для предварительного разговора, но их недостаточно для точного повторения. Два продукта с одинаковым словом на упаковке могут иметь различимый вид. Для ответственного заказа полезен физический образец и при необходимости измеряемый диапазон блеска. Тогда участники обсуждают конкретную поверхность, а не собственное представление о том, насколько матовым должен выглядеть корпус.
Блеск не описывает всю фактуру. Две поверхности могут иметь близкое измеряемое значение, но различаться по рельефу, однородности или качеству отражения. Поэтому приёмка оборудования включает визуальную оценку в согласованных условиях. Один приборный показатель помогает контролю, но не заменяет описание того, что заказчик действительно считает приемлемым на большой видимой панели.
Прозрачный лак не делает цвет неизменным
После нанесения прозрачного слоя восприятие нижнего цвета может измениться за счёт отражения, фактуры и свойств всей системы. Поэтому эмаль, подобранную по RAL или NCS, оценивают вместе с предусмотренным лаком. Если согласовать только цветной слой, а затем добавить другой финиш, полученный внешний вид может не соответствовать принятому образцу, даже при правильной рецептуре колеровки.
Особенно важно это для тёмных оттенков и поверхностей, на которых хорошо заметны отражения. Различие между матовым и глянцевым состоянием может восприниматься как изменение глубины или насыщенности. Перед корректировкой пигментов нужно убедиться, что сравниваются одинаковые системы и состояния. Попытка исправить блеск добавлением колера способна нарушить цвет, не решив исходную задачу поверхности.
Для заказа запишите полный цветовой код, материал цветного слоя, выбранный лак и требования к итоговому виду. Пробный выкрас должен включать все эти элементы на подходящей подложке. Если лак меняется, образец проверяют заново. Такая связь между колеровкой и финишем особенно полезна при выпуске соседних панелей разными участками или поставщиками.
Как задавать блеск числом
Приборное измерение блеска проводится с определённой геометрией. В практике применяются, в частности, углы 20, 60 и 85 градусов, предназначенные для оценки разных диапазонов. Поэтому число без указания метода неполно. Значение, полученное при одной геометрии, нельзя напрямую считать тем же требованием при другой. В задании сохраняют условия измерения и согласованный способ сравнения.
Единицы блеска не следует автоматически трактовать как процент качества или универсальную долю отражённого света. Для производственного контроля важна согласованная методика и пригодный прибор. Его проверяют и применяют по назначению, учитывая размер, форму и состояние образца. Измерение на маленьком радиусе корпуса может быть несопоставимо с корректным измерением на плоской контрольной панели.
Допуск выбирают под задачу, а не заимствуют из случайной спецификации другого изделия. Условное требование «20 единиц при согласованной геометрии с установленным диапазоном» может быть рабочим только вместе с методом, образцом и критерием приёмки. Само число здесь приведено как пример записи, а не рекомендация для оборудования. Реальный диапазон определяют по принятому внешнему виду и возможностям системы.
Что сравнивать кроме блеска
| Характеристика | Почему она важна | Как включить её в согласование |
|---|---|---|
| Цвет после лакирования | Прозрачный слой влияет на итоговое восприятие | Утвердить образец полной системы |
| Фактура и равномерность | Одинаковое слово «матовый» не описывает весь вид | Сравнить представительные панели в одинаковом освещении |
| Химическая стойкость | Блеск не подтверждает пригодность к мойке и веществам | Проверить конкретный материал для заданного контакта |
| Следы обращения | Панели могут менять вид после прикосновений и сборки | Оценить предусмотренные действия после формирования покрытия |
| Локальный ремонт | Небольшое пятно может отличаться по отражению | Согласовать допустимые границы восстановления |
| Повторяемость партии | Соседние детали должны выглядеть согласованно | Сохранить эталон и условия нанесения и контроля |
Эта таблица помогает не сводить выбор к одному декоративному признаку. Для технического кожуха требования могут быть проще, чем для лицевой панели прибора, но они всё равно должны быть понятными. Если характеристика важна, её проверяют до партии. Если она несущественна, не стоит создавать избыточно строгий допуск, который не приносит пользы эксплуатации.
Матовый лак не скрывает любую подготовку
Менее выраженные отражения могут сделать некоторые неровности менее заметными, но это не означает, что матовый финиш исправляет плохое основание. Ступеньки ремонта, глубокая риска, включения и неодинаковая фактура способны проявляться и на нём. Подготовка должна соответствовать системе. Нельзя использовать матовость как способ пропустить выравнивание или оставить непрочное старое покрытие под новым слоем.
Глянцевый вариант часто сильнее показывает качество плоскости и отражения. Поэтому на больших панелях полезно оценивать основание до лакирования с учётом будущего вида. Если форма детали или ремонтная граница уже дают заметное искажение, прозрачный слой не устранит его автоматически. Вопрос решают на подходящей стадии подготовки, пока исправление не требует удаления готовой декоративной системы.
Для сравнения сделайте два образца на одинаково подготовленной основе. Если один вариант нанесён на более ровную панель, впечатление о преимуществе лака будет искажено. Сопоставляйте реальные системы при контролируемых условиях. Это позволяет понять, какой вид подходит изделию, а какие различия вызваны подготовкой и не относятся непосредственно к степени блеска.
Совместимость лака и нижнего слоя
Лак должен быть предусмотрен для выбранной эмали и состояния поверхности. Важны химическая совместимость, межслойные выдержки и подготовка. Обозначения 1К или 2К сами по себе не дают полного ответа. Нельзя считать, что любой двухкомпонентный лак подходит поверх любой краски или что одинаковое слово в названии связующего гарантирует успешное сочетание.
Если цветной слой уже долго эксплуатировался, задача отличается от нанесения на новую подготовленную основу. Оценивают загрязнение, прочность, состояние и допустимость перекрытия. Проба должна включать реальный старый слой и предполагаемую подготовку. Хороший результат на новой пластине не подтверждает, что старый корпус выдержит ту же систему без сморщивания, размягчения или отслоения.
При выборе матового варианта не добавляйте произвольные матирующие вещества в имеющийся глянцевый лак. Готовый продукт или подтверждённая система смешивания должны обеспечивать нужные свойства и повторяемость. Случайное изменение состава способно повлиять на прозрачность, нанесение и защиту. Если предусмотрено регулирование блеска совместимыми компонентами, соблюдают именно установленный порядок и проверяют образец.
Перемешивание и приготовление влияют на повторяемость
Матовый материал может содержать компоненты, распределение которых важно для однородного результата. Подготовку выполняют по требованиям продукта, не ограничиваясь тем, что жидкость выглядит одинаковой сверху. Для двухкомпонентного лака соблюдают точные компоненты, пропорцию и рабочее время. Для однокомпонентного — предусмотренное перемешивание и условия применения. Слово «прозрачный» не означает отсутствия требований к приготовлению.
Если система допускает смешивание вариантов для получения нужной степени блеска, фиксируют точную рецептуру и единицы измерения. Примерное соединение «на глаз» трудно повторить на следующей панели. Также сохраняют данные о партиях и подготовке. При повторном заказе важен не только цвет под лаком, но и воспроизводимость самого финиша, иначе соседние детали могут различаться по отражению.
Не корректируйте блеск произвольным количеством разбавителя или изменением отвердителя. Эти действия могут влиять на формирование покрытия и выходить за допустимую технологию. Если утверждённый результат не получается, проверяют подготовку, толщину, нанесение и условия. Корректировка должна опираться на выявленную причину и подтверждённый порядок, а не на случайное изменение состава рабочей смеси.
Толщина и нанесение должны быть стабильными
Итоговый вид зависит от того, как сформировался слой. Неравномерная подача, перекрытие проходов и различия толщины могут создавать полосы или пятна по блеску. Поэтому выбранный материал проверяют на реальной геометрии, а не только на маленьком ровном образце. Для корпуса с углами и отбортовками важно получить одинаково приемлемый вид на разных зонах без локальной перегрузки.
Соблюдают допустимые толщину, число этапов и выдержки конкретного продукта. Увеличение слоя не является универсальным способом сделать поверхность более ровной или более глянцевой. На матовом покрытии попытка локально «добавить ещё немного» может выделить участок. На глянцевом — привести к другим дефектам. Любую коррекцию маршрута сначала проверяют на пробе, сохраняя требования системы.
Для серии фиксируют инструмент, подготовку смеси, условия и основной маршрут. Если часть деталей нанесена иначе, различие может проявиться после высыхания, хотя мокрый вид казался одинаковым. При смене оборудования или способа подачи результат подтверждают заново. Одно название лака и одинаковый код нижней эмали не гарантируют повторяемости без стабильного процесса.
Сушка и момент оценки
Внешний вид лака во время формирования может отличаться от готового состояния. Поэтому окончательную оценку проводят на предусмотренном этапе и при согласованных условиях. Сравнение свежего образца с давно готовой панелью может вводить в заблуждение. В протоколе полезно указывать не только дату нанесения, но и состояние, в котором выполнялась приёмка.
Температура, условия сушки и выдержки должны соответствовать продукту. Если применяется ускоренный режим, его подтверждают для всей системы и изделия. Соседние пластики, уплотнения и узлы оборудования тоже имеют ограничения. Нельзя менять режим только ради получения желаемого блеска без оценки формирования покрытия и состояния основания. Внешний эффект не должен достигаться ценой неподтверждённых свойств.
Перед сборкой и упаковкой проверяют готовность к соответствующему обращению. Поверхность, сухая на ощупь, может ещё получать отпечатки от прокладок или крепежа. Это особенно заметно на однородных больших панелях. Если дефект появился после упаковки, нужно разбирать и этот этап, а не сразу считать причиной неправильно выбранную матовость или глянец.
Освещение и соседние материалы
Глянцевый корпус отражает окружение, поэтому оценка в разных местах может давать разные впечатления. Матовая поверхность тоже зависит от освещения и угла наблюдения, хотя характер отражения иной. Для согласования поставьте образцы рядом в сопоставимом положении и оцените их при условиях, важных для эксплуатации. Не сравнивайте одну панель у яркого окна, а другую в глубине помещения.
Если оборудование включает пластик, металл, стекло и печатные элементы, общий вид проверяют в сочетании. Одинаковое словесное название блеска на разных материалах не гарантирует согласованности. Например, лицевая накладка может выглядеть иначе рядом с окрашенной дверцей. Полезно собрать небольшой представительный фрагмент или расположить реальные образцы рядом до решения по всей партии.
Для приборных панелей важно также расположение маркировки и световых индикаторов. Отражения не должны мешать предусмотренному использованию. Это оценивают на проектном образце в рабочем положении, а не только на горизонтальном выкрасе. Решение может касаться отдельных зон корпуса: иногда разумно иметь разный внешний вид технической и декоративной части, если это согласовано с конструкцией.
Уход и химическая стойкость
Средства очистки выбирают под конкретное покрытие и эксплуатацию. Матовый или глянцевый вид не подтверждает стойкость к любому обезжиривателю, спирту, моющему раствору или промывочной жидкости. Для промышленного оборудования описывают состав, концентрацию, температуру и длительность контакта. Если поверхность регулярно очищают, пригодность к этому режиму следует проверить до выбора декоративного варианта.
Механическое воздействие при уборке тоже имеет значение. Жёсткая губка, абразивная паста или интенсивное трение могут менять внешний вид. На матовой поверхности локальная обработка способна выделить участок по отражению; на глянцевой заметны другие следы. Порядок ухода согласуют для материала, а не назначают только по привычке персонала от другой поверхности цеха.
Для новой системы полезна проба с предусмотренной процедурой очистки после полного необходимого формирования покрытия. Она должна соответствовать реальным условиям, а не случайному экстремальному эксперименту. Если результат неприемлем, меняют средство, способ ухода или систему после технической оценки. Обещание лёгкого ухода без описания метода слишком неопределённо для промышленного изделия.
Отпечатки и следы эксплуатации
Следы пальцев зависят от поверхности, загрязнения, цвета и освещения. Нельзя гарантировать их полное отсутствие только выбором матового лака. На тёмной однородной панели они могут быть заметны и при невысоком блеске. Для часто трогаемых деталей оценивают реальное обращение на подходящем образце, после чего согласуют требования к очистке и допустимому изменению внешнего вида.
Контакт с упаковкой, мягкими прокладками и сборочными принадлежностями проверяют отдельно. Если поверхность ещё не готова, на ней могут оставаться отпечатки независимо от выбранной степени блеска. Чистота перчаток и опор также влияет на результат. Удачный декоративный материал не компенсирует перенос масла или абразивной пыли на готовый корпус в процессе сборки.
На рабочем оборудовании заранее определяют, какие зоны считаются декоративными и какие следы допустимы при обычной эксплуатации. Это не означает отказ от качества. Понятные критерии помогают выбрать материал, соответствующий реальной задаче, и избежать обещания постоянно нетронутого вида там, где поверхность ежедневно подвергается механическому контакту. Для особенно чувствительных зон иногда полезно изменить конструкцию защиты или обращения.
Локальный ремонт матового покрытия
Небольшое ремонтное пятно может отличаться по блеску, даже если цвет подобран хорошо. На однородной матовой панели граница иногда становится заметной при определённом освещении. Поэтому до ремонта согласуют допустимый вид и границы восстановления. Полировка, уместная для некоторых других задач, способна изменить матовую поверхность и не является универсальным способом скрыть переход.
Если повреждён только внешний слой, сначала проверяют состояние нижнего покрытия и допустимую технологию. Если открыты грунт или металл, восстанавливают нужную систему. Нельзя считать любой ремонт лаком чисто декоративной операцией. Глубина дефекта определяет объём работ, а требование к совпадению блеска влияет на разумную границу нанесения.
Для видимой панели может быть целесообразна окраска до конструктивного стыка или всей отдельной детали. Решение принимают после пробы, учитывая размер, фактуру и старение. Это позволяет получить более понятный результат, чем многократные локальные попытки с разной толщиной. В документации сохраняют использованный лак и образец, чтобы последующий ремонт начинался с известной системы.
Пример: лицевая панель промышленного прибора
Представим условный прибор с тёмной окрашенной панелью, световыми индикаторами и печатной маркировкой. Заказчик рассматривает матовый и глянцевый варианты. Выбирать только по маленькому вееру неудобно: важны положение светильников, читаемость и расстояние, с которого оператор работает. Поэтому делают образцы полной системы и размещают их в положении будущей панели, сохраняя реальные элементы оформления.
Сначала оценивают цвет и отражения без прикосновений, затем проверяют предусмотренное обращение и очистку после необходимого формирования покрытия. Если матовый вариант удобнее визуально, отдельно подтверждают его пригодность к средствам ухода и нагрузкам. Если глянцевый выглядит эффектнее, проверяют, не мешают ли отражения работе. Декоративное предпочтение должно быть связано с назначением, а не оставаться единственным критерием.
После выбора утверждают образец и условия контроля. В производство передают точный лак, цвет нижнего слоя, требуемый вид и режим нанесения. Не стоит заменять это записью «сделать не слишком блестящим». При повторной партии такой текст оставит слишком много места для разных трактовок. Идентифицированный образец помогает одинаково понимать результат конструктору, маляру и заказчику.
Пример: наружный кожух оборудования
В другой условной ситуации нужно получить аккуратный кожух наружной установки в фирменном цвете. На первый план выходят пригодность системы к среде и сохранение согласованного вида. Глянцевый или матовый вариант рассматривают только среди материалов, подходящих к основанию, цветному слою и условиям. Наличие прозрачного лака само по себе не подтверждает защиту любой нижней эмали от всех воздействий.
Образцы изготавливают на сопоставимых подложках и оценивают вместе с соседними деталями. Если одна часть корпуса окрашена другой технологией, проверяют согласованность собранного вида. В заявке описывают мойку, загрязнение, нагрев поверхности и требования к обслуживанию. При необходимости программа оценки включает предусмотренные воздействия, а не только красивую фотографию свежей панели.
После утверждения сохраняют данные для повторного заказа и ремонта. Если через время понадобится заменить одну крышку, известный цветовой код будет лишь частью информации. Нужны лак, блеск, фактура и принятый образец. Состояние старых соседних деталей оценивают отдельно, потому что эксплуатация могла изменить их вид. Это помогает заранее определить достижимую степень совпадения новой и старой поверхности.
Пример: одинаковый цвет на металле и пластике
Комбинированный корпус может иметь металлическую дверь и пластиковую декоративную накладку. Обе детали заказаны в одном оттенке, но после сборки выглядят разными. Причина может заключаться не только в пигментах: отличаются фактура, блеск, форма и условия отражения. Для разбора нужно сравнить реальные системы, а не требовать от колориста изменить одну рецептуру по фотографии собранного изделия.
Подготовку и пригодность лака проверяют отдельно для каждого основания и нижнего слоя. Затем оценивают готовые образцы рядом в рабочем положении. Если допустимо согласовать одинаковый диапазон блеска, подтверждают достижимость на обеих деталях. Если полное совпадение ограничено технологиями, обсуждают принимаемое сочетание или конструктивное разделение. Решение должно быть понятным до выпуска всей серии.
В спецификации сохраняют отдельные системы и общий критерий внешнего вида. Унификация цвета не должна незаметно превращаться в требование наносить один неподтверждённый материал на разные основания. При замене поставщика пластиковой детали или эмали на металле проверку повторяют. Это позволяет сохранить согласованный вид оборудования без случайной смены свойств покрытия.
Как организовать сравнение двух вариантов
Подготовьте сопоставимые панели с одинаковой системой до лака. Нанесите каждый вариант по его требованиям, сохранив данные о приготовлении, толщине и сушке. Если один продукт требует иной технологии, её выполняют корректно и фиксируют. Сравнение должно показывать пригодный результат каждого варианта, а не преимущество образца, которому случайно достались лучшие условия подготовки.
После необходимой выдержки оценивают цвет, блеск, фактуру и равномерность. Затем проверяют действия, важные для изделия: сборку, предусмотренные прикосновения, упаковку или очистку. Специальные воздействия оценивают по согласованной программе. Не следует придумывать случайные жёсткие испытания, которые не соответствуют эксплуатации и не дают понятного критерия выбора.
Результаты удобно записать в короткую сравнительную карточку. Для каждой характеристики указывают принятое требование, наблюдение и решение. Если оба варианта технически подходят, можно выбирать по дизайну и организации. Если один не выполняет обязательное условие, его исключают для этой задачи. Такой порядок помогает не путать личное предпочтение с подтверждённой пригодностью промышленной системы.
Контроль блеска на партии
Для повторяемости определяют состояние и возраст покрытия при измерении, условия поверхности и контрольные зоны. Прибор используют по соответствующей методике, с предусмотренной проверкой и подходящей геометрией. Результаты записывают вместе с обозначением партии и детали. Число без контекста трудно использовать для сравнения между сменами или поставщиками, особенно если поверхность имеет сложную форму.
Визуальный контроль включает соседние панели и участки разной геометрии. На одной детали могут быть заметны полосы или локальные изменения, которые не попали в единственное измерение. Поэтому точки выбирают осмысленно. Если внешнее впечатление и приборный результат расходятся, проверяют фактуру, условия сравнения и пригодность метода, а не объявляют одну из оценок автоматически неверной.
Когда сама деталь слишком мала или имеет неудобную кривизну для выбранного прибора, можно предусмотреть согласованный контрольный образец, окрашиваемый вместе с ней. Он должен получать сопоставимую систему и условия, а его связь с партией сохраняют. Такой образец помогает оценить процесс, но не отменяет осмотра реальной детали: на её углах и сложных участках нанесение может отличаться. В программе контроля заранее разделяют, что подтверждает плоский образец, а что проверяется непосредственно на изделии. Это позволяет избежать ложной точности, когда удобное число с отдельной пластины объявляют полным описанием внешнего вида всего корпуса. При смене подвеса или маршрута нанесения сопоставимость образца также оценивают заново.
При отклонении сначала отделяют материал от процесса. Проверяют продукт, приготовление, подложку, толщину, нанесение и сушку. Если одновременно изменить несколько факторов, повторяемость останется неясной. Удачную корректировку подтверждают и вносят в рабочий порядок. Это помогает получить одинаковый вид на следующей партии, а не только исправить одну панель методом проб.
Упаковка и транспортировка готовых деталей
Прокладки, плёнка и крепления могут повлиять на внешний вид, если покрытие ещё не готово к контакту или материалы упаковки неподходящие. На больших однородных поверхностях отпечатки заметны особенно хорошо. Поэтому испытание упаковки включают в подготовку серийного выпуска, а срок передачи берут по конкретной системе. Отсутствие липкости при быстром прикосновении недостаточно для подтверждения длительного контакта под нагрузкой.
Проверьте представительный способ укладки: точки опоры, массу соседних деталей и продолжительность хранения. Не нужно проводить случайную ускоренную пробу, не связанную с реальным маршрутом. Важно понять, сохраняется ли согласованный вид после обычной доставки и распаковки. Если нет, пересматривают готовность покрытия, материал прокладок или конструкцию упаковки, сохраняя требования к безопасности изделия.
При приёмке после перевозки различают дефекты нанесения и повреждения обращения. Фотографии до упаковки и понятная идентификация помогают разбору, но не заменяют осмотра. Локальный след на матовом лаке может требовать иной технологии ремонта, чем аналогичный дефект на глянцевом. Поэтому сведения о системе должны сопровождать изделие и быть доступны обслуживающему участку.
Что сохранить для повторного заказа
В записи должны быть точные материалы цветного и прозрачного слоёв, полный цветовой код, характеристики внешнего вида и номер согласованного образца. Добавьте условия нанесения и приёмки, которые влияют на результат. Если блеск регулируется предусмотренным смешиванием, сохраняют рецепт с единицами измерения. Формулировка «матовый лак поверх серой краски» не позволяет надёжно воспроизвести готовую панель.
Физический эталон хранят защищённым, а для цеха при необходимости используют обозначенный рабочий экземпляр. Его состояние контролируют: загрязнение, царапины и следы очистки способны изменить поверхность. При замене образца сохраняют связь с утверждённым требованием. Нельзя незаметно сделать новым эталоном случайную деталь, которая просто оказалась удобной для сравнения после нескольких месяцев эксплуатации.
При изменении материала, поставщика или технологии выполняют подтверждение в нужном объёме. Совпадение торгового описания «матовый» или «глянцевый» не является достаточной заменой. Точная история помогает быстрее восстановить согласованный вид и избежать споров о том, каким корпус выглядел раньше. Для промышленного выпуска это практическая часть качества, а не избыточная бумажная работа.
Частые вопросы перед выбором лака
Что практичнее для оборудования: матовый или глянцевый вариант? Ответ зависит от изделия, материала, очистки и требований к виду. Сначала проверяют пригодность системы, затем оценивают реальные образцы в условиях использования. Нельзя выбирать только по утверждению, что на одном варианте всегда меньше видно грязь. Разные загрязнения, цвета и источники света дают разное впечатление, а удобство ухода определяется конкретным покрытием и процедурой.
Изменит ли прозрачный лак оттенок эмали по RAL? Итоговое восприятие может измениться за счёт свойств полной системы. Поэтому цвет согласуют после нанесения предусмотренного лака и необходимой выдержки. Если утверждён только нижний слой, добавление другого финиша требует проверки. Для точного повторения сохраняют и цветовую рецептуру, и материалы, и состояние поверхности, в котором проводилась приёмка.
Можно ли сделать глянцевый лак матовым увеличением расстояния распыления? Создание сухого напыла не является правильным способом получить предусмотренный матовый финиш. Такой приём может нарушить качество слоя и дать неоднородность. Нужный вид получают подходящим материалом или подтверждённой системой приготовления и нанесения. Если фактура возникает из-за отклонения процесса, её не следует считать равнозначной согласованной матовости.
Можно ли отполировать матовый участок, чтобы убрать пятно? Полировка способна изменить его отражение и выделить обработанную зону. Допустимость и способ ремонта определяют для конкретной системы. Сначала выясняют, является ли пятно загрязнением, дефектом слоя или повреждением. После этого выбирают предусмотренную очистку или восстановление. Универсальное механическое исправление без пробы может увеличить заметность дефекта.
Нужен ли лак поверх любой промышленной эмали? Нет, он применяется по назначению системы и задачи. Некоторые эмали являются самостоятельным финишем, для других прозрачный слой предусмотрен. Дополнительный лак не обязательно улучшает все свойства и может изменить вид. Если требуется конкретная характеристика, сначала проверяют техническое решение, а не добавляют продукт только ради ощущения большей защищённости.
Почему матовые панели одной партии отличаются? Возможны различия приготовления, нанесения, толщины, подложки, условий сушки или момента оценки. Проверяют также точный продукт и партию. Начинать следует с сопоставления записей и образцов, а не с произвольного добавления матирующего компонента. Для корректировки важно понять причину и подтвердить результат на пробе до продолжения серии.
Можно ли принимать блеск только по фотографии? Фотография зависит от освещения, положения, камеры и обработки. Она полезна для расположения дефекта и общего вида, но не заменяет физическое сравнение или согласованное измерение. При дистанционной приёмке используют идентифицированные образцы и понятную процедуру. Иначе разные участники могут обсуждать разные впечатления от одного изображения, не имея общего критерия результата.
Всегда ли более глянцевая поверхность легче очищается? Такой вывод нельзя делать только по блеску. Важны состав покрытия, характер загрязнения, фактура и разрешённый способ ухода. Для промышленного оборудования проверяют конкретную мойку после необходимого формирования системы. Если уход является существенной частью эксплуатации, его включают в программу выбора, а не оставляют предположением до первой очистки готовой установки.
Можно ли смешать матовый и глянцевый лак одного производителя? Только если конкретные продукты и порядок прямо предусматривают такое регулирование. Совпадение бренда не подтверждает совместимость. При разрешённом смешивании соблюдают рецептуру и проверяют полный образец. Произвольное объединение остатков может создать неповторяемый результат и изменить свойства, даже когда получившийся блеск кажется удачным на одной детали.
Как оформить понятное решение для производства
В итоговой спецификации укажите назначение поверхности, условия эксплуатации, цветовую систему, блеск, фактуру и выбранные продукты. Добавьте подготовку, нанесение, сушку и допустимый момент дальнейшего обращения. Если разные зоны оборудования имеют разный внешний вид, обозначьте границы. Производство должно понимать, какой результат относится к каждой детали и с каким образцом его сравнивать.
Для первого выпуска оставьте время на проверку полного цикла, включая упаковку и предусмотренную очистку. Это позволяет обнаружить проблему до большой партии. После утверждения сохраняйте условия и контролируйте изменения. Матовый и глянцевый лак становятся полезными инструментами оформления, когда их выбирают вместе с технической системой, способом использования и проверяемым внешним видом готового оборудования.
Подобрать материалы: Лаки.