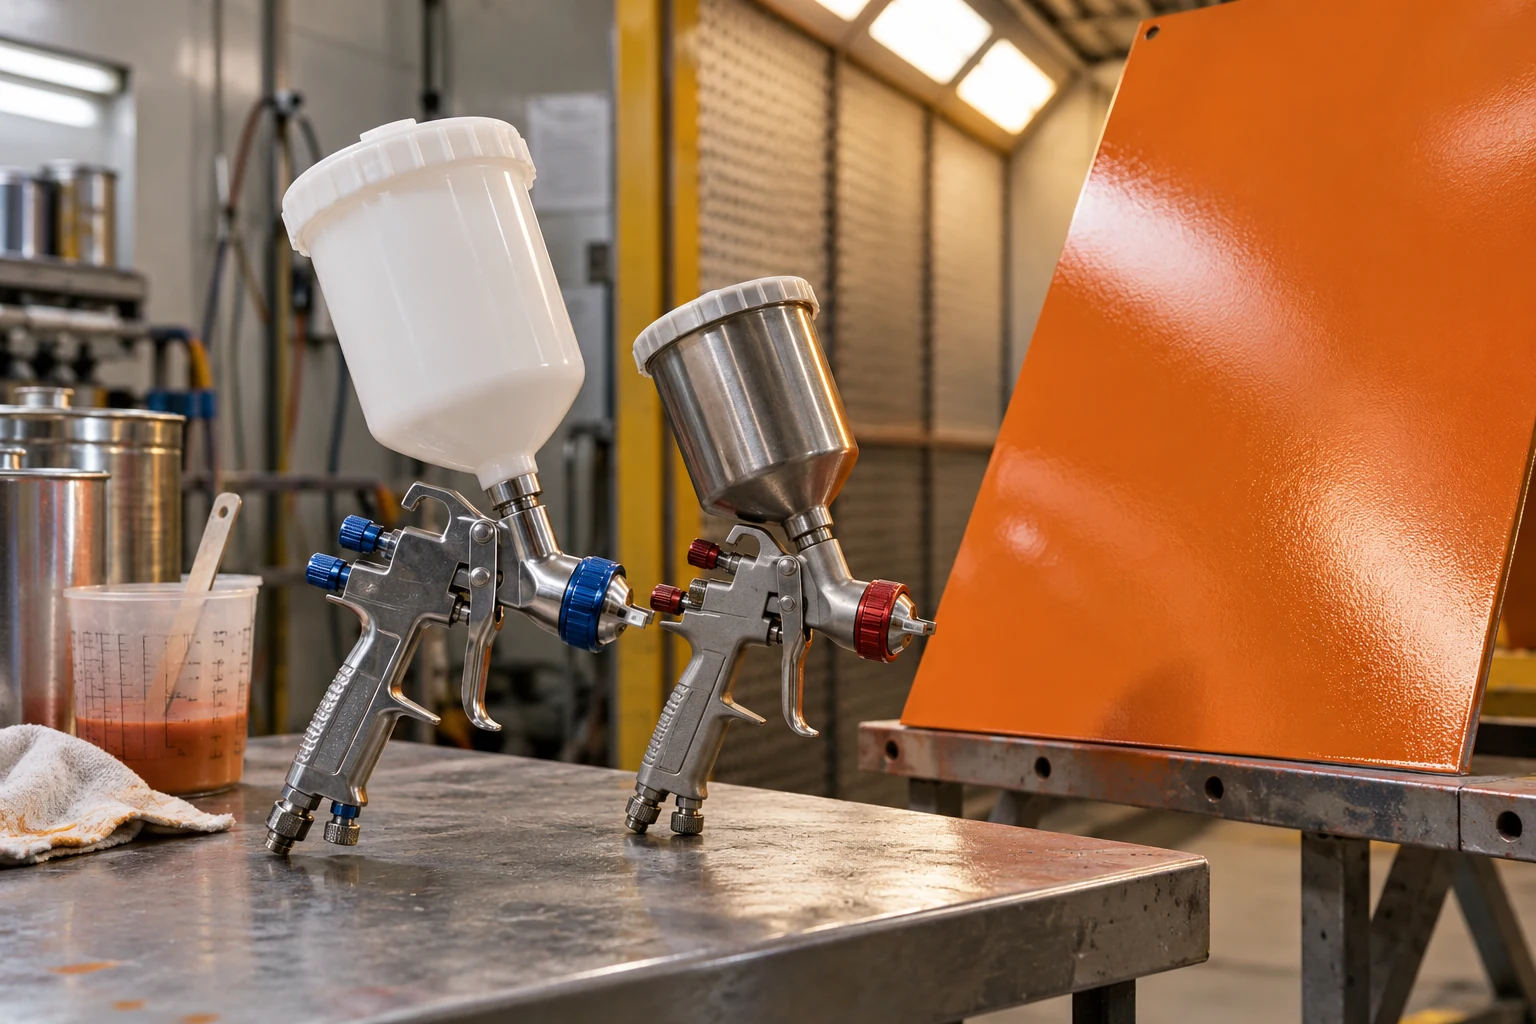
Выбор краскопульта для промышленной эмали начинается с детали и материала. Один участок окрашивает небольшие корпуса в разные цвета RAL, другой ежедневно покрывает длинные сварные рамы, третий ремонтирует отдельные повреждения на готовом оборудовании. Во всех случаях нужен ровный слой, но удобная подача, размер факела, запас воздуха и организация очистки будут различаться. Диаметр сопла важен, однако сам по себе не определяет пригодность инструмента. Ниже разберём, как связать свойства эмали, производственную задачу и возможности участка, чтобы покупать комплект оборудования под понятный процесс и получать повторяемый результат.
Сначала опишите работу, затем выбирайте инструмент
Для начала соберите короткую карточку задачи. Укажите размеры и форму изделий, площадь окраски за смену, долю мелких деталей, число смен цвета и требования к поверхности. Корпус с гладкой лицевой панелью требует одного подхода к внешнему виду, а сварная опора со множеством внутренних углов — другого маршрута нанесения. Если ориентироваться только на общий объём краски, эти различия останутся незамеченными.
Второй блок — материалы. Нужны точное название грунта и эмали, способ приготовления, допустимое разбавление, рабочая вязкость при оговорённой температуре и пригодные методы нанесения. Отдельно отмечают двухкомпонентные продукты с ограниченным временем использования смеси. Инструмент должен позволять приготовить, нанести и своевременно удалить остаток материала без спешки, которая ухудшает качество или мешает безопасной работе.
Третий блок описывает участок: подготовку воздуха, доступную производительность компрессора, длину линии, окрасочную зону, сушку и мойку оборудования. Хороший краскопульт не исправит недостаточную подачу воздуха или неподходящую вентиляцию. Если инфраструктура ограничена, это нужно знать до покупки. Иначе выбранный инструмент будет работать в условиях, для которых его преимущества недоступны.
Что означает выбор пневматического краскопульта
В пневматическом инструменте распыление связано с подачей материала и воздуха. Итог зависит от их согласованной работы, состояния соплового комплекта и настройки. Инструмент с верхним бачком удобен для многих небольших партий и частой смены цвета, но не является универсальным решением для любого промышленного покрытия. Возможность применения подтверждают для материала, его рабочей консистенции и требуемой производительности.
Безвоздушные, комбинированные и электростатические системы относятся к другим технологическим решениям. Нельзя переносить на них номера сопел, давления и привычки настройки обычного пневматического пистолета. При больших площадях или специальных покрытиях разумно сначала выбрать метод нанесения, а уже затем конкретную модель. Сравнивать варианты следует на представительном изделии, учитывая качество, потери и время обслуживания.
Обозначения системы распыления помогают понять назначение, но не заменяют технические характеристики. Два инструмента с похожей маркировкой могут различаться по расходу воздуха, сопловым комплектам и удобству работы с материалом. Для закупки нужны данные конкретной модели. Обещание высокой эффективности без проверки на реальной детали мало говорит о расходе в вашем производственном процессе.
Диаметр сопла не является универсальным рецептом
Сопло подбирают с учётом материала, его подготовленной вязкости, требуемой подачи и конструкции краскопульта. Слишком маленькое отверстие может ограничить подачу или мешать работе с конкретной эмалью. Слишком большой комплект способен затруднить дозирование на небольших поверхностях. Однако делать вывод только по одной цифре неверно: воздушная головка, игла и способ подачи тоже влияют на результат.
Одинаковый номинальный диаметр у разных моделей не гарантирует одинакового поведения. Поэтому полезнее начать с рекомендаций для выбранного материала и инструмента, затем выполнить пробу. Для пистолета со сменными комплектами уточняют, какие элементы должны заменяться вместе. Случайное сочетание похожих деталей может изменить распыление, вызвать подтекание или затруднить настройку, даже если соединения физически подходят.
Не стоит выбирать сопло с идеей потом довести любую эмаль до удобной текучести произвольным количеством растворителя. Разбавление ограничено требованиями покрытия. Оно влияет на формирование слоя, укрывистость, производительность и другие свойства. Если допустимо приготовленный материал не наносится выбранным комплектом, проверяют соответствие оборудования задаче, а не бесконечно изменяют состав рабочей смеси.
Вязкость имеет смысл только вместе с методом измерения
Указание вязкости без температуры и способа измерения неполно. Время истечения из определённой чашки нельзя напрямую сравнивать с показанием другого прибора или другого типоразмера. Даже привычное число секунд становится бесполезным, если один сотрудник измерял холодный материал со склада, а другой — смесь после выдержки в тёплой окрасочной зоне.
В рабочей карте записывают, чем и при каких условиях контролируют подготовленный материал. Если используется чашка истечения, она должна быть чистой, исправной и соответствовать указанному методу. Порядок наполнения и измерения также выполняют одинаково. Цель такого контроля — получить воспроизводимую характеристику, а не формально заполнить графу перед каждой партией.
У некоторых промышленных материалов поведение сложнее, чем у простой жидкой смеси. Нельзя считать один бытовой тест на стекание достаточным для всех грунтов и эмалей. Применяют метод, предусмотренный для продукта. При отклонении сначала проверяют температуру, правильность перемешивания, соотношение компонентов и состояние материала. Добавление разбавителя должно быть обоснованным действием в пределах допустимого диапазона.
Температура и время после смешивания влияют на работу
Одна и та же эмаль может вести себя по-разному после хранения в прохладном помещении и после подготовки при рабочих условиях. Поэтому важен стабильный порядок подачи материалов на участок. Не следует использовать случайный нагреватель или подогревать тару способом, не разрешённым для продукта. Температуру контролируют безопасным предусмотренным способом, а условия подготовки включают в технологию.
Для двухкомпонентной системы отсчёт времени использования связан с приготовлением смеси. Краскопульт не продлевает её жизнеспособность, а добавление растворителя не возвращает исходное состояние начавшего реагировать материала. Партию готовят такого размера, чтобы успеть нанести её с учётом реальных перерывов, смены деталей и очистки. Расчёт по непрерывному распылению обычно переоценивает возможности оператора.
Если к концу работы факел или поверхность меняются, сравните момент появления проблемы со временем после смешивания. Одновременно проверьте воздух, загрязнение сопла и условия участка. Такое наблюдение полезнее, чем каждый раз корректировать настройки без записи. Иначе дефект может исчезнуть случайно, но причина останется и повторится на следующем изделии.
Как способ подачи связан с размером партии
| Производственная задача | Что важно в подаче материала | Что проверить до покупки |
|---|---|---|
| Небольшие корпуса, частая смена цвета | Малый остаток, удобное приготовление и очистка | Доступность бачка, расходников и совместимость с эмалью |
| Длинная серия одного цвета | Стабильная подача без частых остановок | Возможность подходящей системы питания и её обслуживание |
| Мелкие детали со сложными углами | Управляемое количество материала и удобство доступа | Размер инструмента, рабочее положение и настройка факела |
| Вязкий промышленный материал | Подтверждённая способность системы наносить продукт | Допустимый метод, сопловой комплект и условия приготовления |
| Двухкомпонентная смесь с коротким рабочим временем | Соответствие объёма смеси темпу участка | Остаток в тракте, длительность остановок и очистки |
Эта таблица не назначает тип инструмента автоматически. Она помогает увидеть ограничения, которые часто пропускают при сравнении цены пистолетов. Например, большой бачок уменьшает число доливок, но увеличивает массу в руке и количество оставшейся смеси. Для небольшой разноцветной партии удобство очистки может оказаться важнее максимальной непрерывной производительности.
Верхний бачок: удобство и реальные ограничения
Инструмент с верхним бачком часто выбирают для небольших производств, ремонта и опытных работ. Он позволяет готовить относительно небольшие порции и быстро видеть остаток материала. Но оператору нужно учитывать допустимое положение пистолета, доступ к углам и возможность равномерной подачи при уменьшении уровня. Нельзя оценивать удобство только по тому, как инструмент лежит в руке без материала и шланга.
При пробе окрасьте типичную деталь целиком, включая обратную сторону, нижние кромки и неудобные участки. Посмотрите, приходится ли менять хват, разворачивать изделие или удерживать тяжёлый инструмент над плечом. Иногда простая доработка подвеса делает работу стабильнее и безопаснее, чем покупка более дорогого пистолета. Оснастка и положение детали являются частью выбора оборудования.
Если применяются сменные стаканы, вкладыши или фильтры, заранее уточняют совместимость и доступность расходников. Их назначение должно соответствовать продукту. Экономия на неподходящем элементе может привести к нарушению подачи или загрязнению покрытия. Для серийной работы важно иметь понятный порядок сборки, замены и утилизации расходников, чтобы результат не зависел от импровизации очередного сотрудника.
Проверяйте воздух при работающем инструменте
Давление в ресивере не равно давлению у краскопульта во время распыления. На результат влияют длина и внутренний диаметр шланга, соединения, регуляторы, фильтры и одновременная работа других потребителей. Поэтому настройку выполняют по процедуре конкретного инструмента, учитывающей подачу воздуха при работе. Статическое показание перед нажатием курка может скрывать существенное падение давления в линии.
Компрессор оценивают по пригодной для задачи производительности, а не только по объёму ресивера или максимальному давлению. Ресивер способен сгладить кратковременную нагрузку, но не заменяет непрерывную подачу, если потребление участка выше возможностей системы. Для расчёта учитывают другие инструменты и потери линии. Испытание одного краскопульта в пустом цехе не показывает поведение оборудования в загруженную смену.
Полезная проверка — наблюдать параметры при обычном производственном сценарии: работает окрасочный пост, включается соседний потребитель, оператор меняет положение шланга. Если распыление заметно меняется, сначала устраняют нестабильность подачи. Настраивать технику движения под каждое колебание воздуха неудобно и ненадёжно. Повторяемое покрытие требует повторяемых условий, а не постоянной компенсации проблем инфраструктуры.
Чистота воздуха влияет на внешний вид и адгезию
Влага, масло и частицы из воздушной системы могут попасть в наносимое покрытие. Подготовку воздуха выбирают под требования участка и оборудования. Состояние фильтров и обслуживание линии должны быть частью регулярной работы, а не реакцией на уже испорченную партию. Небольшой фильтр около пистолета не следует считать универсальным решением для любых загрязнений и нагрузок.
Проверяют также шланги и соединения. На малярном участке нежелательно случайно подключать пистолет к линии, предназначенной для инструмента с иной системой обслуживания. Обозначение точек подключения и отдельное хранение принадлежностей уменьшают риск. После обслуживания компрессора или замены элементов линии полезно подтвердить пригодность воздуха до окраски лицевых деталей, особенно когда ранее возникали повторяющиеся дефекты.
При кратерах или включениях не стоит сразу обвинять рецептуру эмали. Источником могут быть воздух, загрязнённая поверхность, расходники, окружающие процессы или сам инструмент. Диагностика должна последовательно разделять эти варианты. Если одновременно заменить краску, шланг, растворитель и настройки, удачный результат не объяснит, что именно было исправлено, и не поможет предотвратить повторение.
Начальная настройка должна опираться на два документа
Первый набор требований относится к материалу: приготовление, допустимая вязкость, способ нанесения, толщина и выдержки. Второй относится к инструменту: сопловые комплекты, рабочие параметры, порядок регулировки и обслуживания. Начальная настройка находится на пересечении этих условий. Универсальные значения из чужого опыта могут быть полезны как повод для обсуждения, но не заменяют совместимости конкретной пары «эмаль — оборудование».
Перед пробой убеждаются, что инструмент чист, собран корректно и исправен. Подготавливают материал, проверяют его состояние и применяют разрешённую фильтрацию. Размер фильтра выбирают с учётом состава: нельзя механически переносить один вариант на все продукты, особенно содержащие специальные частицы. Затем задают исходные параметры в пределах требований и выполняют пробу в оборудованной окрасочной зоне.
Настройки записывают так, чтобы другой сотрудник мог их воспроизвести. Указание «как обычно» бесполезно при смене смены, инструмента или партии. Вместе с параметрами фиксируют модель, установленный комплект, подготовку эмали и условия. Если инструмент имеет регулировки без числовой шкалы, используют понятный согласованный способ описания положения, не выдавая его за универсальное физическое измерение.
Что показывает пробный отпечаток факела
Короткая проба помогает увидеть симметрию и характер распределения материала, заметить пульсацию, отдельные струи или загрязнение воздушной головки. Её проводят по методике инструмента на подходящей пробной поверхности. Это предварительная проверка работоспособности, а не полная оценка будущего покрытия. Красивый отпечаток на листе не гарантирует нужную толщину и внешний вид на сложном изделии.
Если факел отклонён или имеет выраженную неравномерность, сначала проверяют сборку и чистоту элементов. Не нужно пытаться скрыть неисправность повышением давления. Очистку выполняют предусмотренным инструментом, не повреждая отверстия. Разборка требует отключения и приведения оборудования в безопасное состояние по его инструкции. Для систем с подачей материала под давлением особенно важен установленный порядок снятия давления.
После получения нормальной предварительной картины переходят к пробной окраске поверхности того же типа, что и изделие. Здесь оценивают растекание, укрывистость, сухой напыл, потёки и фактическую толщину. Иногда инструмент распыляет симметрично, но выбранная подача слишком велика для небольшой детали. Настройку доводят под рабочий маршрут, сохраняя допустимые параметры материала и оборудования.
Движение пистолета должно соответствовать геометрии
На плоскости оператор стремится сохранять согласованное расстояние, направление и скорость прохода. Если вести пистолет по дуге только поворотом кисти, края прохода получают другие условия, чем центр. На широкой панели это проявляется неравномерностью покрытия. Удобное положение тела, доступ к поверхности и свободный шланг помогают двигаться устойчиво без лишнего напряжения.
Для рам, кронштейнов и внутренних углов заранее продумывают последовательность. Если сначала создать полный слой на наружной плоскости, а затем многократно пытаться прокрасить соседний угол, легко перегрузить уже покрытую зону. На пробной детали определяют маршрут, в котором сложные участки обрабатываются управляемо. Изменение положения изделия иногда снижает потери и улучшает доступ сильнее, чем расширение факела.
Перекрытие проходов и расстояние выбирают с учётом инструмента и покрытия, затем подтверждают на образце. Чужой универсальный процент или расстояние не учитывают форму факела, подачу и материал. Цель — получить равномерный предусмотренный слой без избыточного накопления на краях. Рабочая карта должна описывать устойчивый способ, который можно повторить на обычной скорости участка.
Цвет по каталогу зависит и от нанесения
Правильно заколерованная эмаль ещё должна быть правильно нанесена. Укрывистость, цвет подложки, толщина, блеск и фактура способны менять восприятие готовой поверхности. Поэтому претензию к оттенку RAL или NCS оценивают после формирования покрытия при согласованных условиях. Сравнение мокрой смеси в бачке с сухим образцом не показывает конечного результата.
Для однотонной эмали сначала убеждаются, что подложка перекрыта в допустимой системе слоёв. Попытка исправить просвечивание чрезмерно мокрым единичным проходом может привести к дефектам. Для материалов с декоративным эффектом дополнительные требования к нанесению особенно важны; их проверяют отдельно. Настройки, годные для обычного однотонного покрытия, нельзя автоматически переносить на другую рецептуру.
При серии видимых соседних панелей сохраняют согласованные условия нанесения и сравнения. Фиксируют продукт, цвет, партию, подготовку смеси и основные параметры работы. Если расхождение проявилось только на одной детали, полезно проверить её подложку, толщину и маршрут нанесения. Добавлять колер в рабочую смесь до такой проверки — значит рисковать цветом всей оставшейся партии.
Контроль толщины связывает настройку с защитными свойствами
Внешне ровная поверхность может иметь недостаточную или избыточную толщину. Поэтому настройку оценивают не только по блеску и отсутствию потёков. Для промышленного покрытия важно получить предусмотренный слой на всей требуемой площади. Применяют подходящий контроль мокрой или сухой плёнки с учётом материала, основания и технологического этапа. Метод и места измерений задают заранее.
На пробе сопоставляют расход, число проходов и результаты измерений. Если толщина нестабильна, разбирают причину: подачу материала, движение, геометрию, разбавление или условия распыления. Увеличение числа проходов без понимания причины иногда только маскирует проблему. На углах и кромках требуется особое внимание, потому что удобные измерения в центре панели не характеризуют всю конструкцию.
Данные пробной настройки сохраняют вместе с образцом или фотографиями контрольных зон. Для повторного заказа это позволяет начать с проверенного процесса, затем подтвердить его на текущем материале. При замене модели краскопульта, соплового комплекта или метода подачи настройку проверяют заново. Совпадение обозначения цвета не означает, что технологический процесс остался прежним.
Как разбирать дефекты без случайных регулировок
Один внешний дефект нередко имеет несколько возможных причин. Поэтому полезно записать, когда он появился, на каких деталях и что менялось перед этим. Если первая половина партии получилась нормально, а затем началась пульсация, проверка должна учитывать уровень материала, время работы смеси, состояние подачи и оборудования. Немедленная замена эмали без осмотра инструмента не является полноценной диагностикой.
| Наблюдение при пробе | Что проверить в первую очередь | Чего не следует делать автоматически |
|---|---|---|
| Неравномерный или отклонённый факел | Чистоту головки, состояние комплекта и правильность сборки | Компенсировать загрязнение чрезмерным давлением |
| Периодические перебои подачи | Уровень материала, соединения, вентиляцию бачка и исправность тракта | Продолжать красить лицевую панель до выяснения причины |
| Потёки на отдельных участках | Подачу, скорость, перекрытие проходов и накопление в углах | Считать единственной причиной слишком большое сопло |
| Сухая шероховатая поверхность | Параметры распыления, расстояние, материал и условия участка | Добавлять случайный растворитель без проверки допустимости |
| Кратеры или включения | Чистоту поверхности, воздуха, инструмента и среды | Немедленно менять рецептуру колеровки |
Проверки проводят в безопасном состоянии оборудования. После выявления вероятной причины меняют один обоснованный параметр и повторяют пробу. Такой подход занимает меньше времени, чем серия несвязанных попыток на готовых изделиях. Если признаки не удаётся объяснить, сохраняют образец и сведения о процессе для совместного разбора с техническим специалистом по материалу или оборудованию.
Пример: небольшие корпуса в нескольких цветах
Предположим, участок окрашивает металлические корпуса приборов небольшими партиями. За день нужно несколько оттенков по каталогу, а лицевая панель должна иметь одинаковые блеск и фактуру. Основная задача здесь — повторяемость и управляемая смена цвета. Покупка инструмента с максимальной подачей не решает проблему остатков, очистки и небольшой доступной площади детали.
Для испытания выбирают типичный корпус, включая отверстия, отбортовки и видимые углы. Проверяют, удобно ли работать с подготовленной эмалью, сколько смеси остаётся после партии и как проходит очистка. Особое внимание уделяют переходу от насыщенного цвета к светлому. Остаточные загрязнения способны испортить следующую партию, поэтому порядок смены цвета включают в оценку оборудования, а не рассматривают как второстепенный расход времени.
После удачной пробы фиксируют комплект, начальные настройки, объём приготовления и маршрут нанесения. Контрольный образец цвета получают в тех же условиях. Для повторной партии не пытаются воспроизвести оттенок по памяти оператора: сравнивают сформировавшееся покрытие с согласованным эталоном. В результате выбор краскопульта становится частью устойчивого процесса выпуска корпусов, а не отдельной удачной покупкой.
Пример: окраска сварных рам одного цвета
Другой условный участок выпускает длинные рамы и почти не меняет оттенок. Большая часть времени уходит на перемещение вдоль конструкции, окраску внутренних углов и долив материала. Здесь полезно сравнить способы подачи и организацию рабочего места. Один и тот же пистолет может показать разные результаты на неудобно лежащей раме и на правильно устроенном поворотном приспособлении.
Пробу проводят в обычных условиях загрузки воздушной линии. Оценивают непрерывность работы, доступ к трудным участкам, расход и толщину в согласованных точках. Если оператор вынужден постоянно обходить шланг или держать тяжёлый бачок в неудобном положении, это влияет на стабильность нанесения. Решение может включать другую подачу, более удобную трассу шланга или изменение подвеса изделия.
Сравнение завершают после очистки оборудования и подсчёта фактического времени. Быстрое распыление не означает быструю смену, если затем приходится долго удалять остаток двухкомпонентного материала из тракта. Выбирают вариант, который обеспечивает требуемое качество при реальном ритме участка. Возможность обслуживания и наличие запасных элементов важны для непрерывной серии не меньше первоначальной скорости окраски.
Очистка должна быть предусмотрена ещё при выборе
Возможность быстро и корректно очистить пистолет особенно важна при двухкомпонентных материалах и частой смене цвета. Заранее определяют совместимое средство, оборудование для мойки и порядок обращения с остатками. Промывочный состав не следует считать допустимым разбавителем эмали: у этих жидкостей разные задачи. При выборе ориентируются на совместимость с материалом инструмента, уплотнениями и наносимым продуктом.
Порядок разборки и очистки берут для конкретной модели. Нельзя без проверки погружать весь инструмент в агрессивную жидкость или прочищать отверстия случайной металлической проволокой. Повреждение точных элементов меняет работу факела. Если после мойки появились подтекание или неравномерность, проверяют сборку и состояние деталей до возвращения на серийную окраску.
Остатки жидкости после очистки тоже могут влиять на следующий цвет и состояние покрытия. Инструмент приводят в предусмотренное рабочее состояние и выполняют проверку до нанесения на изделие. Для участка полезен обозначенный набор принадлежностей для обслуживания, который не используется в других загрязняющих операциях. Чистота инструмента должна быть управляемой частью процесса, а не зависеть от того, какая ветошь оказалась рядом.
Износ соплового комплекта меняет привычную настройку
Инструмент, долго работающий с определённым материалом, может постепенно менять подачу и характер распыления. Оператор привыкает компенсировать изменения регулировками и не замечает, что исходный режим уже потерян. Поэтому обслуживание должно включать осмотр и проверку комплекта, а не только удаление видимых остатков краски. При подозрении на износ сравнивают состояние с требованиями конкретной модели.
Замена одной детали не всегда является допустимым ремонтом всего комплекта. Уточняют совместимость иглы, сопла и воздушной головки, точные обозначения запасных частей и порядок сборки. После обслуживания инструмент снова проверяют на пробе. Наличие запасного подтверждённого комплекта может быть полезнее случайного универсального набора, который приходится подгонять во время остановки производства.
Для ответственной серии удобно вести короткую запись обслуживания: дата, причина, заменённые элементы и результат проверки. Это помогает связать изменения качества с состоянием оборудования. Если несколько операторов работают одним инструментом, такая запись также предотвращает повторную настройку неисправности, уже замеченной предыдущей сменой. Простая прослеживаемость снижает количество загадочных отклонений в процессе.
Рассчитайте производительность по полному циклу
Допустим, условная партия содержит двадцать небольших корпусов. Для оценки оборудования нужно учесть приготовление материала, пробу, окраску, перестановку деталей, долив, очистку и контроль. Если считать только время нажатого курка, результат будет слишком оптимистичным. Время ожидания между слоями и доступность места сушки также могут ограничить выпуск сильнее, чем скорость распыления.
Запишите продолжительность этапов на пробной партии и выделите причину самых длинных остановок. Возможно, участок теряет время на поиск подходящих ёмкостей или перенос изделий, а не на работу пистолета. Тогда покупка более производительной модели не даст ожидаемого эффекта. Изменение подготовки партии, оснастки или расположения оборудования может оказаться более полезным и предсказуемым улучшением.
Экономию материала оценивают при одинаковой требуемой толщине и качестве. Меньший расход за счёт недокрытого изделия не является улучшением эффективности. Аналогично уменьшение времени ценой последующего ремонта не повышает производительность. Сравнивайте количество пригодных изделий после полного контроля, расход на них и труд всего процесса. Такая оценка помогает обосновать покупку без рекламных обещаний и случайных впечатлений.
Что проверить при получении нового краскопульта
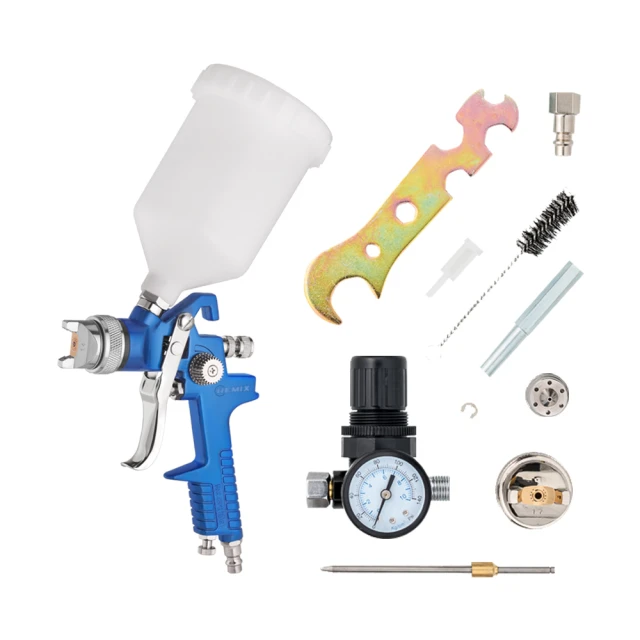
Сверьте модель, исполнение и маркировку установленного комплекта с заказом. Проверьте комплектность, состояние резьб, бачка, регулировок и предусмотренных уплотнений. Убедитесь, что доступна документация для конкретного исполнения. Похожий внешний вид не подтверждает одинаковые рабочие характеристики. Если в наборе есть сменные элементы, их лучше сразу промаркировать и хранить так, чтобы комплекты не перемешивались.
До подключения подготавливают совместимые соединения и воздушную линию. Самодельные переходники и неподходящие шланги могут ограничить подачу или создать небезопасное соединение. Первую проверку выполняют по инструкции оборудования в предназначенном для этого месте. Не стоит сразу испытывать незнакомый инструмент на единственной готовой детали, где любой дефект приведёт к дорогому переделыванию.
После успешной настройки сохраняют исходные данные и назначают порядок обслуживания. При передаче инструмента другому сотруднику объясняют не только положение регуляторов, но и материал, условия и критерии результата. Это позволяет использовать удачную настройку как отправную точку и осмысленно корректировать её при изменении задачи. Сам инструмент становится понятным средством производства, а не набором секретных настроек одного опытного маляра.
Вопросы, которые стоит задать перед покупкой
Можно ли одним пистолетом наносить грунт и финишную эмаль? Возможность зависит от продуктов, комплектов и качества очистки. Для регулярной работы разделение инструментов иногда уменьшает загрязнение и время перенастройки, но оно не заменяет проверки совместимости. Если предполагается один инструмент, в пробу включают полный переход между материалами. Оценивать нужно не только первый успешный слой, но и стабильность повторения всей последовательности.
Нужен ли всегда самый мелкий факел для аккуратной поверхности? Узкий факел помогает в определённых задачах, но на большой панели увеличивает число проходов и может усложнить равномерное перекрытие. Выбор связан с размером детали и маршрутом нанесения. Для небольшой кромки и широкой лицевой плоскости могут потребоваться разные рабочие приёмы в пределах возможностей оборудования, а иногда разные инструменты.
Поможет ли повышение давления убрать любой дефект распыления? Нет. Причина может заключаться в загрязнении, неправильном комплекте, неподходящем материале или нестабильной подаче. Избыточное давление способно увеличить потери и ухудшить работу. Сначала проверяют исходные условия и допустимые параметры. Регулировка должна быть ответом на выявленную причину, а не способом заставить неисправный или неподходящий инструмент продолжать окраску.
Можно ли судить о нужном сопле по обозначению «акриловая» или «полиуретановая» эмаль? Эти названия слишком общие. Продукты могут существенно различаться по составу, содержанию нелетучих веществ, подготовке и допустимому нанесению. Для подбора нужны точные данные конкретного материала. Общая химическая группа помогает понять задачу, но не определяет единственный правильный диаметр и набор настроек.
Нужно ли менять настройку для каждого цвета? Обязательная перенастройка по самому факту нового кода не требуется, но результат текущего материала проверяют. Различия укрывистости и другие свойства конкретного оттенка могут влиять на технологию. Пробная панель и контроль предусмотренной толщины позволяют подтвердить режим. Нельзя добиваться совпадения цвета бесконтрольным увеличением числа слоёв сверх допустимого для системы.
Можно ли использовать давление из настройки коллеги с другого участка? Только как информацию о его процессе. У вас могут отличаться модель, комплект, линия, эмаль и геометрия детали. Перенос чисел без проверки создаёт ложное ощущение точности. Полезнее узнать, как были получены настройки, какой материал применялся и по каким критериям оценивали результат, затем провести собственную пробу в реальных условиях.
Не отделяйте инструмент от условий работы
Пробное распыление организуют в предназначенной для окраски зоне с подходящей вентиляцией и средствами защиты, выбранными для используемого материала и операции. Маленький объём пробы не отменяет образования аэрозоля. Особенности двухкомпонентного продукта, растворителя и очистки оборудования учитывают при подготовке рабочего места. Удобство нового пистолета оценивают в реальной защитной экипировке, поскольку она влияет на хват, обзор и доступ к регулировкам.
Не направляйте инструмент на человека и не проверяйте подачу рукой. Обслуживание проводят после предусмотренного отключения и снятия давления; порядок зависит от системы. Если для краскопульта требуется определённая электрическая проводимость соединений или заземление, эти требования включают в комплектацию и проверку участка. Их нельзя заменять предположением, что обычный шланг или случайное подключение выполняют нужную функцию. Подготовленное рабочее место позволяет сосредоточиться на качестве нанесения без вынужденных обходных приёмов.
Подготовьте короткое техническое задание для продавца
В запросе укажите, какие изделия окрашиваются, какие материалы используются и какой объём выполняется за смену. Добавьте информацию о частоте смены цвета, требованиях к блеску и фактуре, доступной воздушной системе и предполагаемом способе подачи. Если часть данных ещё не определена, обозначьте это прямо. Продавцу проще предложить проверяемый вариант, когда известны ограничения, а не только желаемая цена покупки.
Попросите подтвердить комплект для выбранного материала, расход воздуха, совместимость принадлежностей и доступность обслуживания. Отдельно уточните, какие расходные элементы потребуются постоянно. Стоимость инструмента без необходимых соединений, фильтров, ёмкостей и запасных частей не отражает бюджет запуска. Для производства важно иметь полный рабочий комплект к началу партии, а не выяснять отсутствие мелкой обязательной детали уже на участке.
Если есть возможность испытания, заранее согласуйте деталь, материал и критерии результата. После пробы сравните фактическую толщину, внешний вид, расход, время полного цикла и удобство очистки. Такой протокол помогает выбрать оборудование под вашу работу. Он также даёт понятную исходную точку для дальнейшего обучения сотрудников и улучшения процесса без потери качества промышленного покрытия.
Подобрать материалы: Краскопульты.