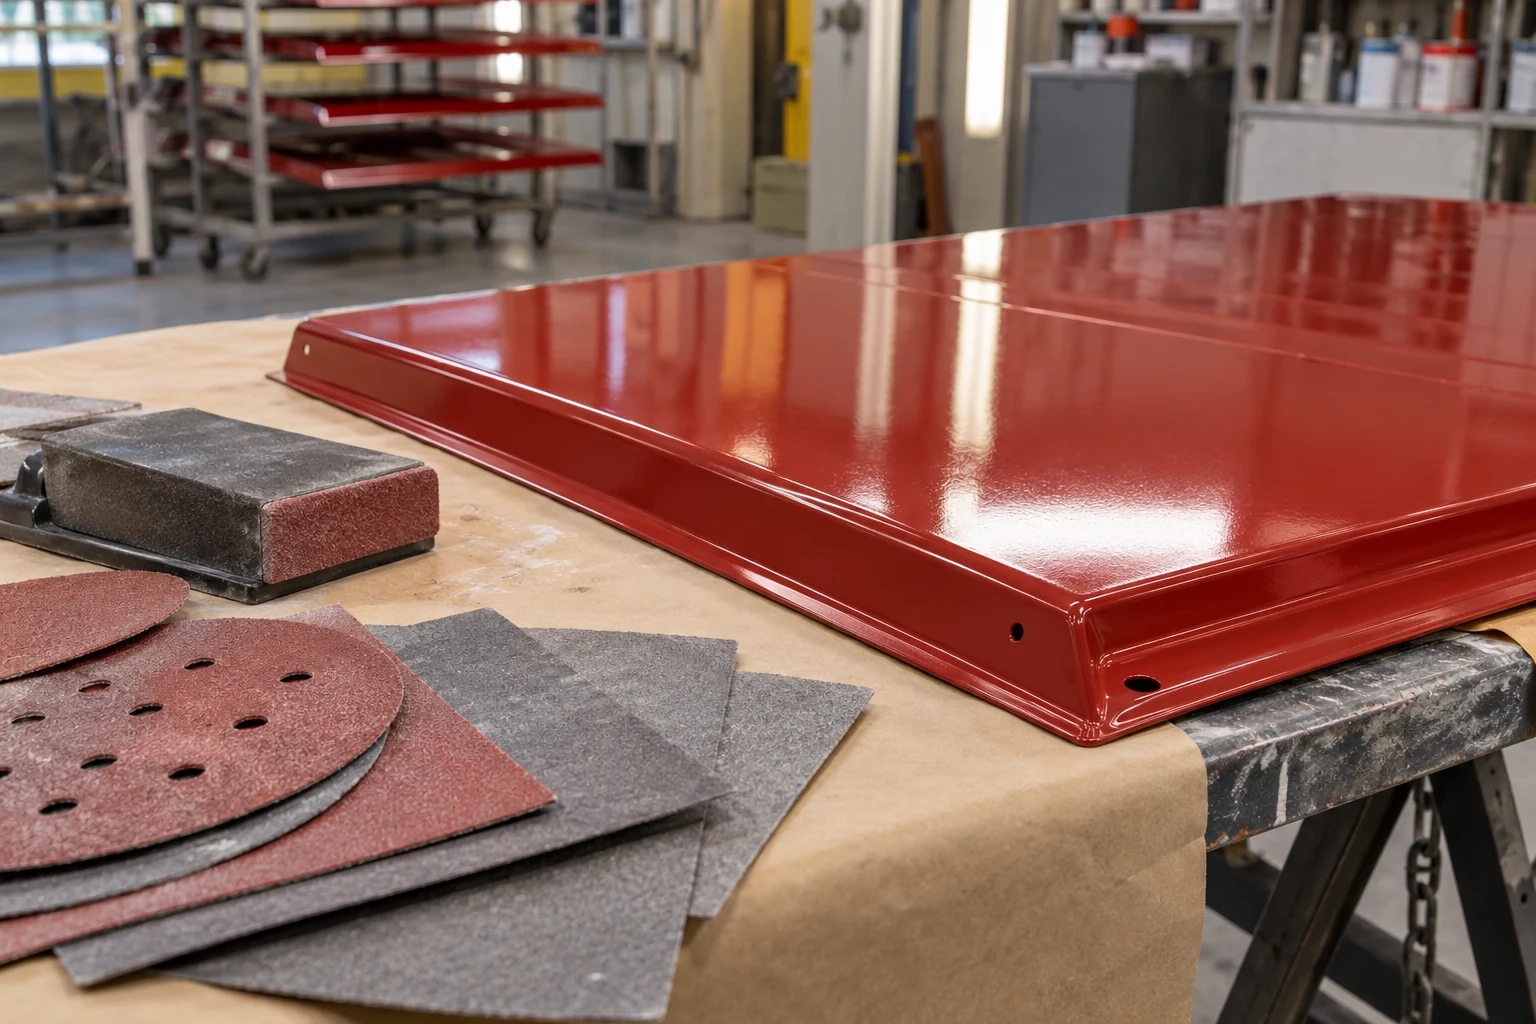
Вопрос «каким номером шлифовать перед покраской» кажется простым, пока на участке не появляются разные детали. На одной нужно удалить непрочное покрытие, на другой — подготовить прочную старую эмаль, на третьей — обработать сварной узел, сохранив размеры. Один абразив не решает эти задачи одинаково хорошо. Для промышленного лакокрасочного покрытия важны состояние основания, требуемая подготовка, геометрия и следующий слой. Разберём, как выбирать материал по назначению, контролировать результат и избегать ошибок, которые проявляются только после грунтования или нанесения заколерованной эмали.
Определите, что должно измениться после обработки
Перед выбором абразива сформулируйте цель конкретной операции. Нужно снять старую краску до металла, убрать локальный дефект, выровнять поверхность грунта или создать равномерную риску на прочном покрытии? Это разные действия с разными критериями окончания. Когда задача названа просто «зашкурить деталь», оператор вынужден самостоятельно решать, сколько материала снять и как должен выглядеть результат.
Полезно разделить изделие на участки. На большой панели может сохраняться прочная эмаль, около крепления находиться скол, а на нижней кромке — коррозия. Обработка всей площади одним грубым материалом увеличит объём восстановления. Попытка пройти всё тонким нетканым листом, наоборот, не устранит непрочные слои и глубокие повреждения. Карта состояния помогает выбрать необходимое воздействие для каждой зоны.
Критерий готовности связывают со следующей операцией. Если после обработки наносится определённый грунт, поверхность должна соответствовать его требованиям. Если сохраняется старое покрытие, проверяют его пригодность и совместимость с ремонтной системой. Абразив выбирают внутри согласованной технологии. Он не может компенсировать неподходящую эмаль или сделать прочным слой, который уже отслаивается от металла.
Сначала оценивают основание и существующее покрытие
Узнайте материал детали и её исходное состояние. Углеродистая сталь, алюминиевый корпус, оцинкованный лист и окрашенная панель требуют разной осторожности. Там, где важно сохранить металлическое защитное покрытие, чрезмерное снятие может изменить задачу ремонта. На тонкой детали агрессивная обработка способна повредить геометрию. Поэтому сведения о конструкции нужны не только маляру, но и сотруднику, который подбирает расходники.
Старую краску оценивают по прочности, дефектам и известной истории применения. Если она размягчается, отслаивается или скрывает коррозию, простого матирования недостаточно. Прочные участки не обязательно удалять полностью, но решение принимают с учётом совместимости будущего покрытия и требований ремонта. Неизвестный слой проверяют на представительном участке, включая его границу с очищенным металлом.
До механической обработки удаляют загрязнения подходящим способом. Масло, смазка и остатки эксплуатационных веществ могут мешать абразиву и переноситься по поверхности. Шлифование не заменяет очистку. Если начать с загрязнённой детали, затем придётся разбираться одновременно с риской и распределёнными загрязнениями. Отдельная начальная очистка делает дальнейший результат более понятным и управляемым.
Что говорит номер зерна и чего он не говорит
Номер зернистости описывает определённую характеристику абразивного материала в своей системе обозначений. Например, маркировка с буквой P относится к принятой шкале для соответствующих шлифовальных материалов на основе. Сравнивать числа без учёта системы обозначения неправильно. Даже знакомый номер не рассказывает обо всех свойствах продукта: основе, типе зерна, структуре, стойкости и характере работы на конкретном покрытии.
Результат зависит также от инструмента, опоры, давления, движения и состояния расходника. Одинаковая зернистость на жёсткой опоре и на мягком гибком материале может давать разный эффект на кромке или выпуклом профиле. Поэтому технологическая запись должна содержать не только номер, но и тип применяемого материала и способ работы. Иначе два сотрудника формально выполнят одинаковое указание, а поверхности получатся разными.
Не следует искать одно обязательное число для всей промышленной окраски. Требования тонкого декоративного финиша и толстослойной защитной системы различаются. Нужный диапазон определяют по конкретному покрытию и подготовке. Полезная рекомендация объясняет, какую задачу решает выбранный материал и как проверить итог, а не обещает универсальную зернистость для любого металла, грунта и цвета.
Нетканый материал и шлифовальная бумага работают по-разному
Нетканые абразивные листы удобны для определённых операций на профилях, изгибах и труднодоступных участках. Их структура позволяет обрабатывать поверхность иначе, чем лист на более жёсткой основе. Но удобство доступа не означает способность выровнять глубокий дефект или удалить любой слой. При выборе важно различать матирование, очистку, снятие материала и геометрическое выравнивание.
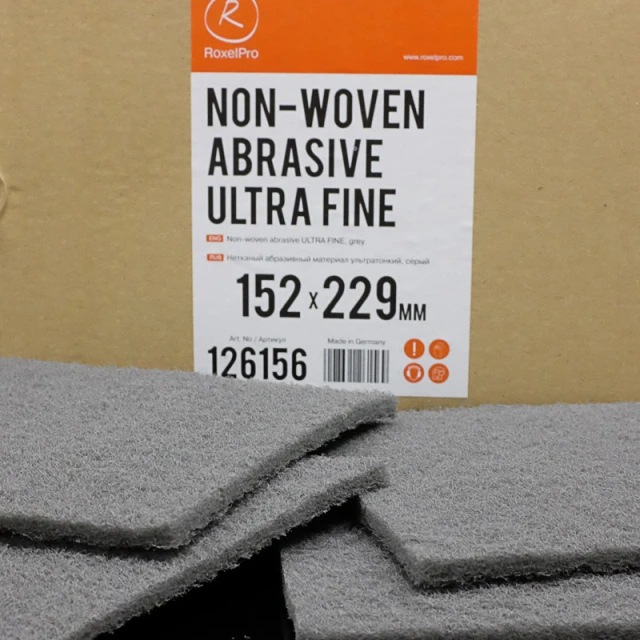
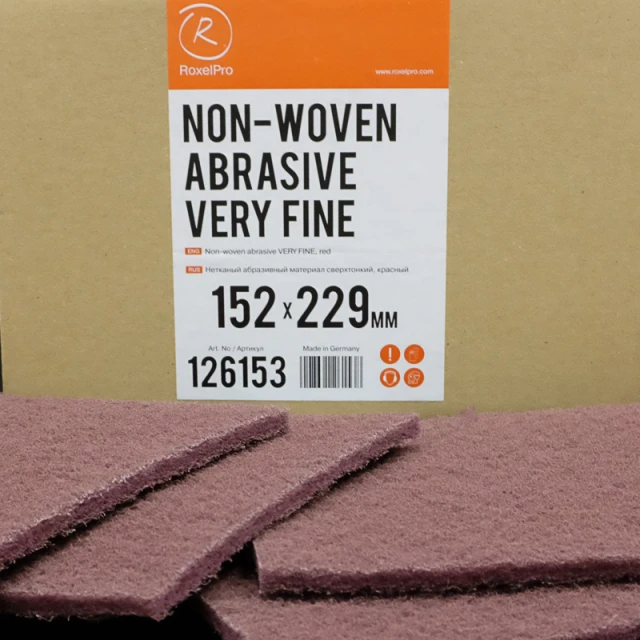
Обозначения Very Fine и Ultra Fine относятся к градациям конкретного продукта. Цвет листа помогает различать материалы внутри линейки, однако сам по себе не является универсальной шкалой для всех производителей. Серый или красный материал из другой серии нельзя автоматически считать полной заменой. Сверяют наименование, назначение и рекомендации, затем подтверждают результат на нужном основании.
Для ровной панели, где нужно контролируемо устранить неровность, может потребоваться материал с подходящей опорой. Для сохранения сложного профиля — гибкий вариант. В одной технологии часто разумно сочетать несколько форматов, назначив каждому свою операцию. Попытка выполнить все этапы одним удобным листом обычно приводит либо к лишнему времени, либо к неудовлетворительному результату в части зон.
Свяжите тип операции с критерием приёмки
| Операция | Главная задача | Что проверяют после обработки |
|---|---|---|
| Удаление непрочного старого покрытия | Убрать слой, который нельзя оставлять под новой системой | Отсутствие непрочных участков и состояние открывшегося основания |
| Подготовка прочной старой эмали | Создать предусмотренную поверхность для следующего слоя | Равномерность обработки, отсутствие пропусков и загрязнений |
| Выравнивание ремонтной зоны | Устранить заданный дефект без потери формы детали | Плоскость, плавность перехода и отсутствие глубоких остаточных рисок |
| Работа на профиле и кромке | Обработать сложную геометрию без лишнего съёма | Сохранение формы, покрытия в допустимых зонах и доступных размеров |
| Подготовка грунта под финиш | Получить состояние, требуемое выбранной эмалью | Качество риски, отсутствие протиров и остаточной пыли |
Такой подход помогает объяснить исполнителю, когда работу нужно остановить. Внешний блеск или его отсутствие являются лишь частью оценки. На одной операции поверхность должна быть очищена до определённого состояния металла, на другой важно сохранить прочную подложку. Без различения целей легко переработать удобную плоскость и оставить необработанным угол, который действительно требует внимания.
Для снятия покрытия важны границы и глубина
Если старый слой нужно удалить, сначала обозначьте границы ремонта. Они могут расширяться после вскрытия, когда обнаруживаются непрочное покрытие или коррозия. Не следует сохранять подозрительную кромку только ради маленького пятна. С другой стороны, необоснованное снятие всей поверхности увеличивает площадь грунтования и усложняет последующее совпадение внешнего вида, особенно на большой видимой панели.
При механическом удалении контролируют состояние металла. Цель — убрать заданные слои и получить предусмотренную подготовку, а не сделать поверхность максимально блестящей любыми средствами. Глубокие борозды, локальные перегревы и повреждения тонких участков создают новые дефекты. Для ответственной детали метод должен учитывать конструкцию, допустимый съём и требования к дальнейшей защите.
На сложной геометрии один способ не всегда обеспечивает доступ ко всем зонам. Если остатки сохраняются в углах, швах и углублениях, это нужно заметить до грунтования. Иногда требуется другой инструмент или иной метод подготовки. Нельзя объявлять работу завершённой только потому, что основная площадь стала чистой. Состояние труднодоступных мест часто определяет результат ремонта целой конструкции.
Матирование не исправляет слабое основание
При подготовке прочного покрытия задача обычно состоит в получении состояния, предусмотренного следующим слоем, без лишнего удаления основы. Здесь полезны контроль освещения и осмотр под разными углами. Необработанные островки могут скрываться на изгибах и возле отверстий. Их нужно различать от участков с иной исходной фактурой, чтобы оценка не сводилась к случайному общему впечатлению.
Если во время обработки появляются отслаивающиеся края, липкие катышки или неожиданные протиры, остановитесь и выясните причину. Возможно, покрытие недостаточно сформировалось, не подходит выбранный материал или основание уже повреждено. Продолжение тем же способом способно увеличить объём ремонта. Простое уменьшение давления не всегда решает проблему, если исходное состояние слоя непригодно для операции.
После матирования поверхность очищают и оценивают повторно. Пыль способна скрывать блестящие пропуски и характер риски. До следующего слоя важно увидеть реальное состояние, а не равномерный серый налёт. Для серии полезен согласованный контрольный участок или образец, который показывает приемлемую подготовку. Это помогает одинаково понимать результат без расплывчатого требования «сделать матовым».
Последовательность обработки должна удалять предыдущую риску
Если технология предусматривает несколько стадий, каждая следующая должна устранять следы предыдущей до нужного уровня. Переход на слишком тонкий материал не заставляет глубокие царапины исчезнуть быстрее. Он может долго полировать окружающую поверхность, оставляя исходный дефект. Слишком грубое начало, в свою очередь, создаёт лишний объём работы там, где требовалась только умеренная подготовка.
Последовательность подбирают на пробном участке и согласуют с последующей системой покрытия. Нет необходимости превращать каждую подготовку в длинную цепочку зернистостей, если задача решается меньшим числом обоснованных этапов. Но исключать этап только ради экономии расходника тоже неправильно. Важно проверить результат после очистки, прежде чем переходить к следующей операции и скрывать поверхность новым слоем.
Направление риски, освещение и чистота помогают увидеть оставшиеся следы. На плоскости полезно менять угол осмотра, а на профиле — проверять зоны, куда инструмент попадает неравномерно. Если после грунтования обнаружилась грубая риска, это сигнал пересмотреть подготовку и контроль. Увеличение толщины финиша сверх предусмотренного диапазона не является правильным способом компенсировать пропущенный этап.
Опора и инструмент определяют форму поверхности
Абразив работает вместе с опорой. Жёсткость, форма и размер контактной зоны влияют на то, какие участки снимаются быстрее. При выравнивании плоскости неподходящая мягкая опора может повторять дефект вместо его устранения. При работе по профилю слишком жёсткий инструмент способен срезать выступы и оставить впадины практически нетронутыми. Поэтому выбор расходника без оценки опоры неполон.
Давление также не должно заменять подходящую технологию. Если материал перестал эффективно работать, усиленный нажим может привести к перегреву, неравномерному съёму или повреждению детали. Сначала проверяют износ, засаливание, состояние инструмента и соответствие операции. Устойчивое движение и исправная оснастка позволяют получить более предсказуемый результат, чем попытка ускорить процесс силой.
При машинной обработке соблюдают совместимость расходника с инструментом, креплением и допустимыми режимами. Диаметр и возможность физически закрепить круг ещё не подтверждают пригодность. Повреждённые элементы заменяют, а защитные устройства используют по назначению. Для ручных листов и губок также важна удобная опора, особенно когда нужно обработать много одинаковых деталей без утомления и изменения результата к концу смены.
Кромки, отверстия и профили требуют отдельного прохода
На выступающих кромках покрытие легко удалить быстрее, чем на плоскости. В углублениях возникает обратная проблема: абразив может почти не касаться поверхности. Поэтому при подготовке сложной детали нельзя полагаться на один общий проход. Наметьте отдельные зоны проверки: наружные рёбра, отбортовки, углы, окружности отверстий, сварные переходы и участки рядом с креплениями.
Гибкий нетканый материал помогает получить доступ к некоторым профилям, но усилие и движение всё равно должны быть контролируемыми. Если обработка приводит к оголению металла там, где планировали сохранить грунт, дальнейшая технология меняется. Такой участок оценивают и восстанавливают предусмотренным способом. Нельзя просто покрыть его финишем по общей схеме, если для открытого основания требуется другой слой.
Функциональные поверхности выделяют заранее. Посадки, точные сопряжения, резьбы и контактные площадки могут иметь ограничения по обработке. Малярная подготовка не должна незаметно менять размеры или назначение этих зон. При сомнении требуется решение ответственного за конструкцию. Для серии схема защищаемых участков снижает риск, что очередной оператор обработает их так же, как декоративную поверхность корпуса.
Сталь, алюминий и оцинковка нельзя считать одним основанием
На углеродистой стали важны состояние коррозии, окалины и требуемый профиль для будущего покрытия. Ручная обработка не становится равнозначной другому методу подготовки только из-за похожего цвета поверхности. Если выбранная промышленная система требует определённой степени очистки, нужно обеспечить её или подобрать решение под фактически доступный способ. Это вопрос пригодности технологии, а не только аккуратности исполнителя.
Для алюминия и нержавеющей стали учитывают риск загрязнения посторонними частицами и требования конкретной системы. Расходники и принадлежности, применявшиеся на другом металле, не следует бездумно переносить на чистую деталь. Раздельное обозначение и хранение помогают избежать случайного переноса загрязнений. Одинаковый номер зерна не отменяет требований к чистоте инструмента и совместимости материала с основанием.
При работе с оцинкованной поверхностью нужно понимать, сохраняется ли защитный металлический слой и какая подготовка предусмотрена под краску. Агрессивное снятие может изменить состояние детали сильнее, чем ожидалось. Не стоит добиваться одинакового визуального блеска на всех участках ценой удаления цинка. Порядок подготовки и грунтования устанавливают для конкретного состояния оцинковки и выбранной лакокрасочной системы.
Сухая и мокрая обработка решают разные организационные задачи
Возможность работы с водой определяется назначением абразива, инструмента, основания и покрытия. Не каждый материал на бумажной основе рассчитан на мокрое применение, а электрический инструмент нельзя использовать в непредусмотренном режиме. Для промышленного участка также важны удаление шлама, сушка труднодоступных зон и защита металла до следующей операции. Удобство уменьшения видимой пыли не отменяет этих требований.
При сухой обработке организуют подходящее пылеудаление и контролируют чистоту поверхности. Отверстия расходника и опоры должны соответствовать предусмотренной системе, а оборудование — подходить к собираемой пыли. Переполненный или неподходящий пылеуловитель ухудшает условия работы и может создавать опасность. Разные металлы и старые покрытия требуют оценки загрязнений; универсальный бытовой пылесос не является решением для любого производственного процесса.
Выбор метода принимают для конкретной операции. Если вода может задерживаться в швах корпуса или попасть к чувствительным узлам, это существенное ограничение. Если сухая обработка создаёт недопустимые условия без доступного пылеудаления, нужно менять организацию участка. Удачная технология учитывает не только действие абразива, но и подготовку поверхности к следующему слою после завершения шлифования.
Чистота после обработки — самостоятельный этап
Оставшаяся пыль мешает оценить риску и способна попасть в грунт или эмаль. Её удаляют предусмотренным способом, учитывая материал и геометрию. В углах, отверстиях и стыках остатки могут сохраняться дольше, чем на открытой плоскости. Поэтому контроль чистоты должен включать эти зоны. Внешне чистый центр панели не подтверждает готовность всего корпуса к окраске.
Сжатый воздух используют только там, где такой способ допустим и обеспечена его пригодность. Загрязнённая линия может снова нанести масло или влагу на подготовленную деталь, а раздувание пыли ухудшить условия вокруг. Салфетки, очистители и другие расходники выбирают под задачу. Они не должны оставлять ворс, несовместимые остатки или переносить загрязнение с предыдущей детали.
После очистки поверхность защищают от повторного загрязнения. Не нужно трогать подготовленные участки голыми руками или складывать детали на грязную опору. Организация передачи между участками часто определяет результат не меньше выбора абразива. Если детали ждут окраски, учитывают допустимое время и условия хранения. При изменении состояния поверхности подготовку проверяют повторно, а не полагаются только на вчерашнюю отметку.
Почему подготовка влияет на восприятие цвета
Колеровка по RAL или NCS задаёт цветовую цель, но готовый вид зависит от всей поверхности. Неравномерная риска, остаточные неровности, разная подложка и неодинаковая толщина могут проявляться после нанесения эмали. На глянцевой лицевой панели такие отклонения часто заметнее, чем на матовой технической детали. Поэтому требования к подготовке связывают с согласованным внешним видом изделия.
Если на ремонтном участке кажется, что цвет отличается, сначала оценивают фактуру и блеск при одинаковом освещении. Граница подготовки, просвечивание подложки или грубый след шлифования способны создавать впечатление другого оттенка. Корректировка рецептуры не исправляет эти причины. Проверка должна разделять собственно цвет и состояние поверхности, чтобы не испортить правильно приготовленную эмаль ненужными изменениями.
Для пробного выкраса используйте подготовку, которая соответствует будущей детали. Идеальный образец на другой подложке не показывает, как покрытие будет выглядеть на реальном корпусе. Если заказчик оценивает фактуру вместе с цветом, согласуйте образец всей системы. Тогда абразивная подготовка становится частью воспроизводимого внешнего вида, а не скрытой операцией, результат которой замечают только при браке.
Пример: подготовка окрашенного корпуса к смене цвета
Представим условный металлический корпус, который нужно перекрасить в другой цвет каталога. Основное покрытие выглядит прочным, но возле крепежа есть сколы, а на нижней части — эксплуатационные загрязнения. Начинать с одинакового абразива по всей площади нерационально. Сначала корпус очищают, обследуют и определяют, какие слои можно оставить под новой системой. Проверка совместимости должна предшествовать массовой подготовке партии.
На прочной площади выполняют предусмотренную обработку под новый слой. Сколы ремонтируют отдельно, контролируя состояние открытого металла и границы старой краски. Для перехода важно не оставить резкую ступеньку или непрочный край. Затем восстанавливают необходимые грунтовочные слои и готовят всю поверхность к финишу. Различие операций записывают в рабочей карте, чтобы сотрудник не пытался получить один визуальный результат разными случайными способами.
Пробный корпус окрашивают и оценивают после формирования покрытия. Проверяют лицевую плоскость под разными углами, ремонтные зоны, кромки и цвет относительно согласованного образца. Если граница ремонта заметна по фактуре, причину ищут в подготовке и системе слоёв. Замена оттенка не устранит ступеньку или глубокую риску. После удачной пробы сохраняют маршрут подготовки для остальных изделий.
Пример: серия профилей с тонким сохранённым покрытием
В другой условной задаче нужно подготовить длинные окрашенные профили под согласованное обновление. Важно сохранить форму, не протереть выступы без необходимости и обработать внутренние изгибы. Здесь удобство гибкого материала может быть преимуществом, но его градацию выбирают по требованию следующего слоя. Более тонкий материал не всегда лучше: он должен обеспечивать нужную подготовку, а не только оставлять аккуратный вид.
На пробном профиле отмечают участки контроля: плоскую стенку, наружный радиус, внутренний угол и торец. Проверяют, где остаются пропуски и где покрытие снимается быстрее всего. При необходимости назначают разные приёмы для отдельных зон. Оператору показывают результат после очистки, поскольку пыль может создавать ложное впечатление равномерности. Для длинной серии полезно определить удобную последовательность перемещения детали на опорах.
В процессе работы следят за состоянием абразива. Если материал забился или заметно изменил характер действия, его заменяют по установленному критерию. Сильный нажим ради продления срока службы расходника способен испортить выступающие участки профиля. Экономичность оценивают по количеству пригодных деталей и времени, а не по максимальному числу метров, пройденных одним листом.
Когда абразив пора заменить
Изношенный или загрязнённый материал может работать медленнее и менее равномерно. Признаки зависят от продукта и операции: снижение эффективности, забивание, появление нежелательных следов, повреждение основы или крепления. Поэтому критерий замены должен учитывать результат на поверхности. Универсальное число деталей на один лист удобно для планирования, но не подтверждает пригодность расходника в каждом случае.
Если материал быстро забивается, проверьте причину. Покрытие может быть недостаточно готово к шлифованию, загрязнено или не соответствовать выбранному способу. Также оценивают режим работы и пылеудаление. Простая замена листа каждые несколько минут не решает исходную проблему. Сначала нужно понять, почему расходник теряет работоспособность быстрее ожидаемого, затем изменить обоснованный элемент процесса.
Использованные материалы не стоит складывать вместе с новыми или переносить между несовместимыми задачами без контроля. Для повторного применения, если оно допускается, важно знать историю и состояние конкретного листа. Неразборчивая куча разноцветных обрезков создаёт риск загрязнения и случайного выбора. Понятное хранение снижает потери времени и помогает сохранять одинаковое качество подготовки на протяжении смены.
Контроль поверхности перед грунтованием
Приёмку удобно проводить после удаления пыли и при хорошем освещении. Сначала оценивают общую площадь, затем сложные зоны и границы ремонта. Проверяют отсутствие непрочных остатков, недопустимой риски, загрязнений и необработанных участков. Для открытого металла подтверждают требуемое состояние подготовки. Для сохранённого покрытия — его пригодность и соответствие предусмотренной дальнейшей технологии.
Если система требует измеряемого профиля или других специальных проверок, визуальное впечатление не заменяет их. Подходящий метод выбирают под основание и требования проекта. При этом не нужно придумывать лишние испытания для простой операции, если они не отвечают на практический вопрос. Контроль должен подтверждать пригодность поверхности к следующему слою и выявлять существенные отклонения до их сокрытия.
Для передачи партии полезна короткая запись: что обработано, каким способом, какие участки восстановлены и есть ли ограничения. Фотографии помогают показать границы ремонта, но не передают все свойства поверхности. При смене исполнителя важна возможность осмотреть деталь и уточнить состояние до грунтования. Подписанная формальность без реальной проверки не предотвращает дефекты, которые уже возникли на подготовке.
Как считать стоимость абразивной операции
Предположим, сравниваются два расходника для подготовки одинаковых панелей. Первый дешевле за лист, но быстрее теряет эффективность; второй дороже, зато требует меньше замен. Сравнение по цене упаковки не покажет итог. Нужно учитывать расход на пригодную деталь, длительность обработки, очистку, частоту исправлений и удобство работы. Пробу проводят на сопоставимом исходном состоянии поверхности.
Фактическое время оценивают вместе с переходами между стадиями. Материал, который быстро снимает слой, может оставлять слишком грубый след и удлинять дальнейшее выравнивание. Другой вариант может работать медленнее на первом проходе, но сокращать весь цикл. Выгодный выбор определяется качеством готовой подготовки и общей трудоёмкостью, а не максимальной скоростью отдельного движения инструмента.
Для серийного участка достаточно простого журнала нескольких пробных партий. Записывают исходное состояние, продукт, метод, время, расход и замечания при последующей окраске. Если красивый результат подготовки затем приводит к дефектам финиша, это тоже учитывают. Такая обратная связь помогает выбирать расходники под реальное покрытие и избегать экономии, которая лишь переносит затраты на малярный участок.
Для сравнения удобно выбрать несколько одинаковых по состоянию деталей и заранее обозначить контрольные зоны. Один вариант обработки применяют к одной группе, второй — к другой, сохраняя остальные условия. Не стоит отдавать лучшему расходнику только удобные плоскости, а альтернативному — самые сложные углы. После подготовки обе группы окрашивают по одной согласованной технологии и сравнивают результаты в одинаковых условиях.
Если между партиями сильно различается состояние исходного металла или старой краски, данные разделяют. Иначе высокая трудоёмкость сложной подготовки будет ошибочно приписана абразиву. Особенно полезно отдельно учитывать новые изделия и эксплуатационный ремонт: похожие размеры не делают эти задачи одинаковыми. Когда причины затрат записаны, можно улучшать конкретный этап, не снижая требования ко всей поверхности ради усреднённого показателя расхода на деталь.
Рабочая карта, которую сможет повторить другой сотрудник
В карте указывают точное название или однозначное обозначение абразива, операцию, инструмент и опору. Затем описывают последовательность зон, способ очистки и критерии готовности. Формулировка «красный лист» недостаточна, если на складе есть разные линейки. Для закупки и исполнения нужно обозначение, которое исключает случайную замену похожим материалом с другим характером работы.
Отдельно отмечают участки с ограничениями: сохраняемую оцинковку, тонкие кромки, посадки и детали, которые нельзя мочить. Для ремонта добавляют схему переходов между старым покрытием, открытым металлом и восстановленным грунтом. Такая информация позволяет выполнить работу осмысленно и вовремя заметить отклонение, вместо того чтобы механически обрабатывать всю деталь одинаковым числом проходов.
После изменения продукта или инструмента карту проверяют на пробе. Даже поставка похожего расходника с той же заявленной градацией не гарантирует полностью одинаковый результат. Если замена подтверждена, её отражают в документации и объясняют сотрудникам. Тогда улучшение становится управляемым изменением процесса, а не скрытой причиной различий между соседними партиями окрашенных изделий.
Как поступать с неизвестным старым покрытием
Когда происхождение старого слоя неизвестно, нельзя обещать успешную перекраску только после выбора более грубого абразива. Сначала оценивают состояние покрытия и возможность его сохранения. Проба должна включать полный предполагаемый процесс: очистку, механическую подготовку, необходимые промежуточные слои и финиш. Наблюдение сразу после нанесения недостаточно, если проблемы могут проявиться при последующем формировании покрытия или рабочей нагрузке.
Отдельная задача — старые промышленные слои с неизвестным составом. При их удалении необходимо учитывать состав образующейся пыли и организацию работ. До массовой обработки выясняют доступные сведения о прежних материалах и определяют подходящие меры защиты. Не следует превращать неопределённость в уверенное предположение, что любая старая краска безопасна для обычного сухого шлифования на открытом рабочем месте.
Если проба показывает размягчение, отслоение или иную несовместимость, изменение одной только риски может не помочь. Рассматривают другой объём удаления, другую систему или дополнительное обследование. Решение фиксируют до обработки всей партии. Так сохраняется возможность выбрать разумный способ ремонта, пока дефект ещё не распространён на десятки подготовленных и заново окрашенных изделий.
Подготовка порошкового покрытия под локальный ремонт
На оборудовании часто встречается заводское порошковое покрытие. Его название описывает способ получения исходного слоя, но не определяет автоматически совместимость с любой жидкой ремонтной эмалью. Нужно учитывать фактическую прочность, состояние, тип ремонтной системы и требования к внешнему виду. Абразивная обработка является лишь одним этапом проверки, а не доказательством совместимости материалов.
Если ремонтируется скол, оценивают открытый металл и края сохранившегося слоя. Для прочной окружающей площади выбирают предусмотренную подготовку, стараясь не расширять повреждение без причины. Фактура порошковой поверхности может отличаться от жидкой эмали даже при совпадении кода RAL. Этот вопрос обсуждают отдельно: более тщательное шлифование не всегда позволяет воспроизвести исходную структуру и блеск локального пятна.
На пробном участке проверяют полный результат после необходимой выдержки. Если внешний вид локального ремонта не соответствует требованиям, рассматривают изменение границ окраски или согласование допустимого следа. Попытка незаметно растянуть ремонт за счёт произвольной обработки большой зоны может увеличить проблему. Границы и критерии приёмки лучше определить до того, как абразив коснётся видимой панели оборудования.
Частые вопросы при выборе расходников
Можно ли заменить Very Fine на Ultra Fine, чтобы получить более аккуратную поверхность? Только если новая градация обеспечивает требуемую подготовку под конкретный слой. Более тонкая обработка не равна более качественной во всех задачах. Иногда она недостаточно меняет поверхность, иногда уместна для заключительной операции. Решение принимают по назначению продукта и проверенному результату, а не по привлекательности названия.
Нужно ли доводить металл до зеркального блеска перед грунтом? Не обязательно и часто это не соответствует цели подготовки. Для покрытия требуется определённое состояние поверхности, включая чистоту и предусмотренный профиль. Блеск сам по себе не является показателем готовности. Полирование может быть отдельной декоративной задачей, которую нельзя автоматически переносить в технологию промышленной окраски.
Можно ли пропустить очистку между абразивными стадиями? Остатки мешают видеть результат и способны влиять на следующую обработку. Порядок очистки выбирают под технологию, но контроль чистой поверхности важен для решения, завершён ли этап. Если глубокие следы скрыты пылью, их легко обнаружить слишком поздно, уже после нанесения грунта или дорогой заколерованной эмали.
Почему один и тот же лист оставляет разные следы у разных сотрудников? Причиной могут быть усилие, опора, движение, износ, исходное покрытие и чистота. Поэтому обучение включает показ готовой поверхности и способ её проверки. Простая выдача одинаковых расходников не обеспечивает повторяемость. На серии полезно сравнить несколько первых деталей и согласовать рабочий приём до продолжения партии.
Можно ли убрать глубокую риску дополнительной эмалью? Финишный материал наносят в предусмотренной толщине и системе. Если подготовка не соответствует требованиям, её исправляют до окончательной окраски либо выполняют согласованный ремонт. Бесконтрольное наращивание слоя увеличивает риск дефектов и расход. Правильно выбранный абразив экономит время именно тем, что создаёт пригодное основание для следующей операции.
Как понять, что комплект расходников для участка достаточен? Он должен закрывать реально выполняемые операции и иметь понятные критерии применения. Большой набор похожих листов без назначения усложняет выбор. Лучше определить материалы для удаления, выравнивания, подготовки плоскостей и профилей, затем проверить полный процесс на типичных изделиях. После этого можно планировать запас и контролировать замену без случайных покупок.
Подобрать материалы: Абразивные материалы.